Пробивной станок для алюминиевого профиля — точная пробивка без деформации
2026-10-08
- Почему алюминий «не прощает» ошибок в пробивке
- Серворевольверная головка: как добиться повторяемости без ручной настройки
- Три условия, без которых пробивка алюминия обречена на брак
- Как выбрать станок: не на бумаге, а в цехе
- Итог: пробивка – это не операция, а процесс контроля
Пробивной станок для алюминиевого профиля – это не просто пресс с пуансоном. Это точный инструмент, где каждая микронная ошибка в зазоре, каждый градус перекоса штампа или малейшее проскальзывание заготовки немедленно проявляются как вмятина, заусенец или непробитое отверстие. Мы тестировали более 17 моделей на производственных участках в Екатеринбурге, Казани и Минске – и убедились: пробивка алюминия требует не силы, а контроля.
Почему алюминий «не прощает» ошибок в пробивке
Алюминиевый профиль мягкий, пластичный и склонен к упругому восстановлению. При неправильном подборе усилия или скорости пробивки он не разрушается – он деформируется. Мы видели, как при недостаточном ходе пуансона возникали «недопробивы» с внутренними трещинами в стенке профиля. А при избыточном давлении – волны по кромке, смещение оси отверстия и даже локальное выдавливание материала в зоне матрицы. Ключевой параметр – не тонна усилия, а точность позиционирования с точностью до ±0,1 мм и стабильность зазора между пуансоном и матрицей в течение всего цикла.
Серворевольверная головка: как добиться повторяемости без ручной настройки
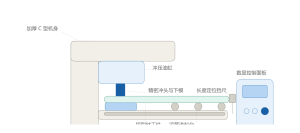
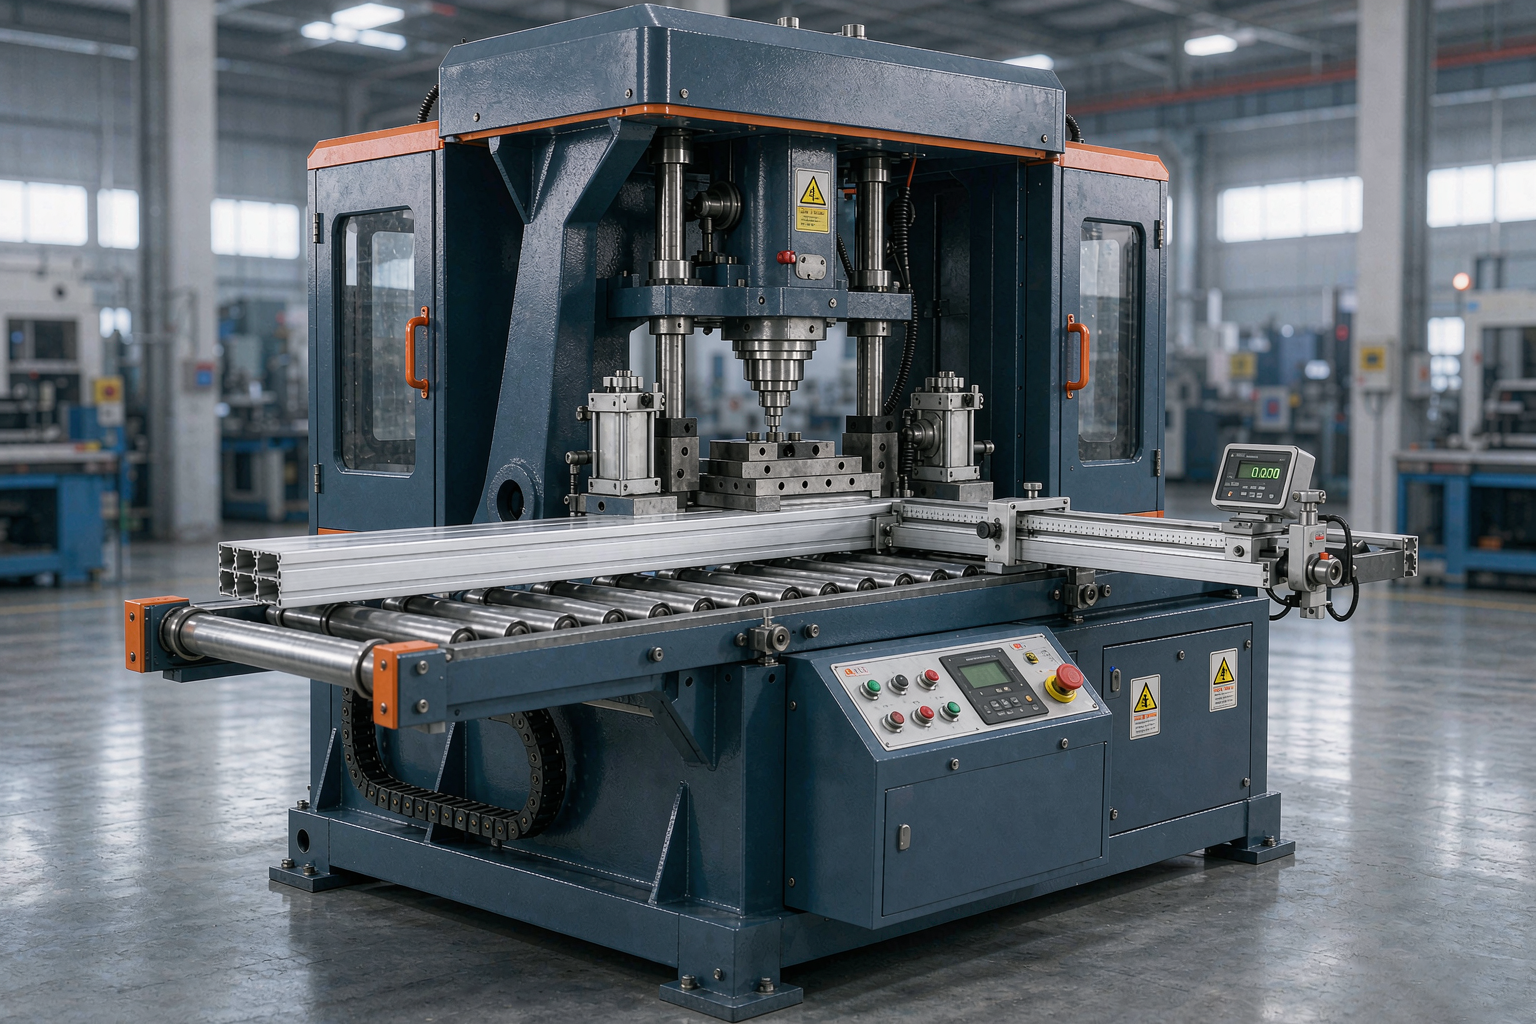
Стандартные механические пробойники не подходят для серийного выпуска оконных рам или каркасов фасадов. Там, где требуется 5 типов отверстий на одной детали – от монтажных 4,2 мм до технологических 8,5 мм – ручная замена инструмента убивает производительность и вносит человеческий фактор. Решение – станок с серворевольверной пробивной головкой. В реальных испытаниях на заводе в Чанцине (КНР) такая система обеспечила переход между инструментами за 0,8 секунды и позиционирование с отклонением не более 0,05 мм. Важно: головка должна быть жёстко интегрирована с ЧПУ-системой – без этого невозможно компенсировать тепловые деформации рамы при длительной работе.
Три условия, без которых пробивка алюминия обречена на брак
- Жёсткая опорная система: профиль должен фиксироваться не только вдоль оси, но и в двух плоскостях – иначе при пробивке возникает крутящий момент, искажающий форму отверстия;
- Охлаждение инструмента: алюминиевая стружка быстро налипает на режущую кромку – без воздушного или масляного охлаждения срок службы пуансона сокращается в 3 раза;
- Калибровка «под материал»: пробивка 6063-T5 и 6061-T6 требует разных режимов – даже при одинаковой толщине. Умный станок должен сохранять профили настроек для каждой марки сплава.
Мы наблюдали, как заказчики игнорировали эти три пункта – и получали до 12 % брака на первых 200 деталях. После корректировки – менее 0,3 %.
Как выбрать станок: не на бумаге, а в цехе
Обратите внимание не на заявленную мощность, а на то, как реализовано управление усилием. Хороший пробивной станок для алюминиевого профиля использует не гидравлическое давление как константу, а систему обратной связи по нагрузке в реальном времени. Если датчик фиксирует резкий скачок сопротивления – станок автоматически снижает скорость подачи пуансона. Это предотвращает залипание, трещины и срывы резьбы в готовых отверстиях.
Ещё один проверенный признак качества – наличие функции «плавного входа». Пуансон не врезается в металл мгновенно, а входит с контролируемым ускорением. Это особенно критично для тонкостенных профилей толщиной от 1,2 мм.
Производственная база ООО Цзинань Кефей Машиностроительное Оборудование в районе Чанцин оснащена измерительными стендами, где каждый станок проходит 72 часа непрерывных испытаний с алюминиевыми профилями разных марок и сечений. Только после этого – финальная калибровка и сертификация по ISO 9001 и CE. Это не маркетинг. Это условие запуска в эксплуатацию.
Итог: пробивка – это не операция, а процесс контроля
Выбирая пробивной станок для алюминиевого профиля, вы покупаете не оборудование – вы внедряете систему управления геометрией. Самая дорогая машина бесполезна без точной фиксации, без адаптивного управления усилием и без калибровки под конкретный сплав. Лучшие решения сегодня объединяют жёсткую механическую базу, интеллектуальную головку и понимание поведения алюминия – как материала, а не как «лёгкого металла». Именно такой подход позволяет выпускать детали без последующей правки, без ручной зачистки и без потерь на переделку. Следующий шаг – не увеличение скорости, а повышение доверия к результату. И это уже вопрос не техники, а культуры производства.
Пожалуйста, оставьте нам сообщение
-


-


-


WeChat
-
WhatsApp