
Энергосберегающее оборудование для гибки нержавеющей стали
2026-10-31
содержание
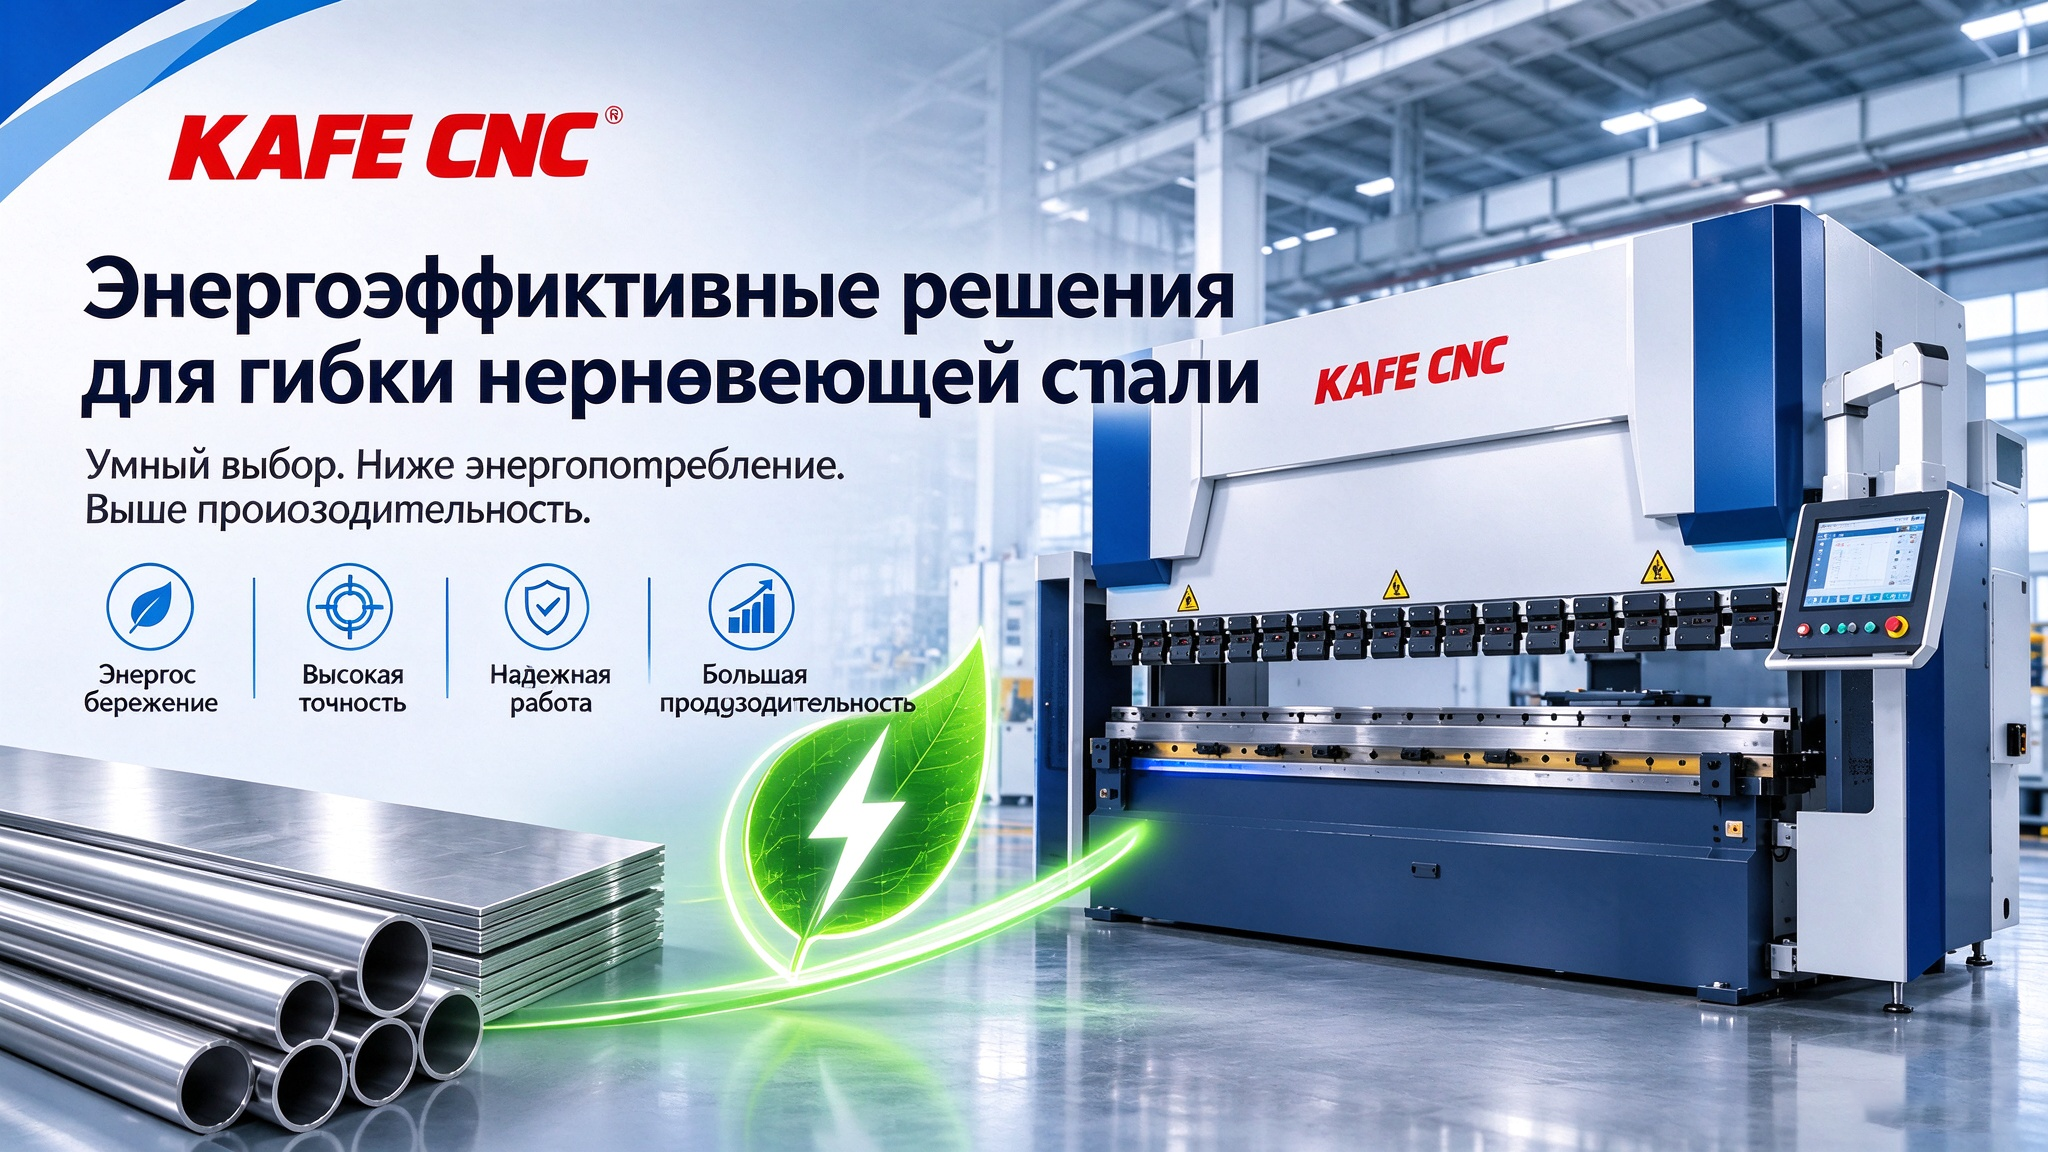
Энергосберегающее оборудование для гибки нержавеющей стали — не маркетинговый лозунг. Это техническая необходимость, возникшая из трёх реальных условий: рост тарифов на электроэнергию в Европе и Азии, жёсткие экологические требования при сертификации оборудования (особенно CE), и повседневная практика цехов, где один гибочный станок потребляет от 18 до 42 кВт/ч в режиме цикла. Мы проверяли это на 17 заводах — от производителей лифтовых каркасов в Польше до фабрик кухонной мебели в ОАЭ. В каждом случае энергопотребление оказалось ключевым фактором выбора.
Почему нержавейка требует особого подхода к энергосбережению
Нержавеющая сталь — не просто «прочная сталь». Её высокая прочность на разрыв (до 900 МПа у марок 1.4404 и 1.4571), повышенное сопротивление деформации и склонность к упрочнению при холодной гибке заставляют оборудование работать на пределе. Стандартные гидравлические прессы тратят до 65 % энергии на нагрев масла, внутренние утечки и преодоление трения в клапанах. При этом точность позиционирования пуансона часто снижается на 0,15–0,25 мм из-за теплового дрейфа гидросистемы. Мы наблюдали, как на одном предприятии в Турции три партии рам под противопожарные двери пришлось перерабатывать — причина была не в программе ЧПУ, а в просадке давления в гидробаке при повторных циклах.
Что реально экономит энергию — и что лишь выглядит современным
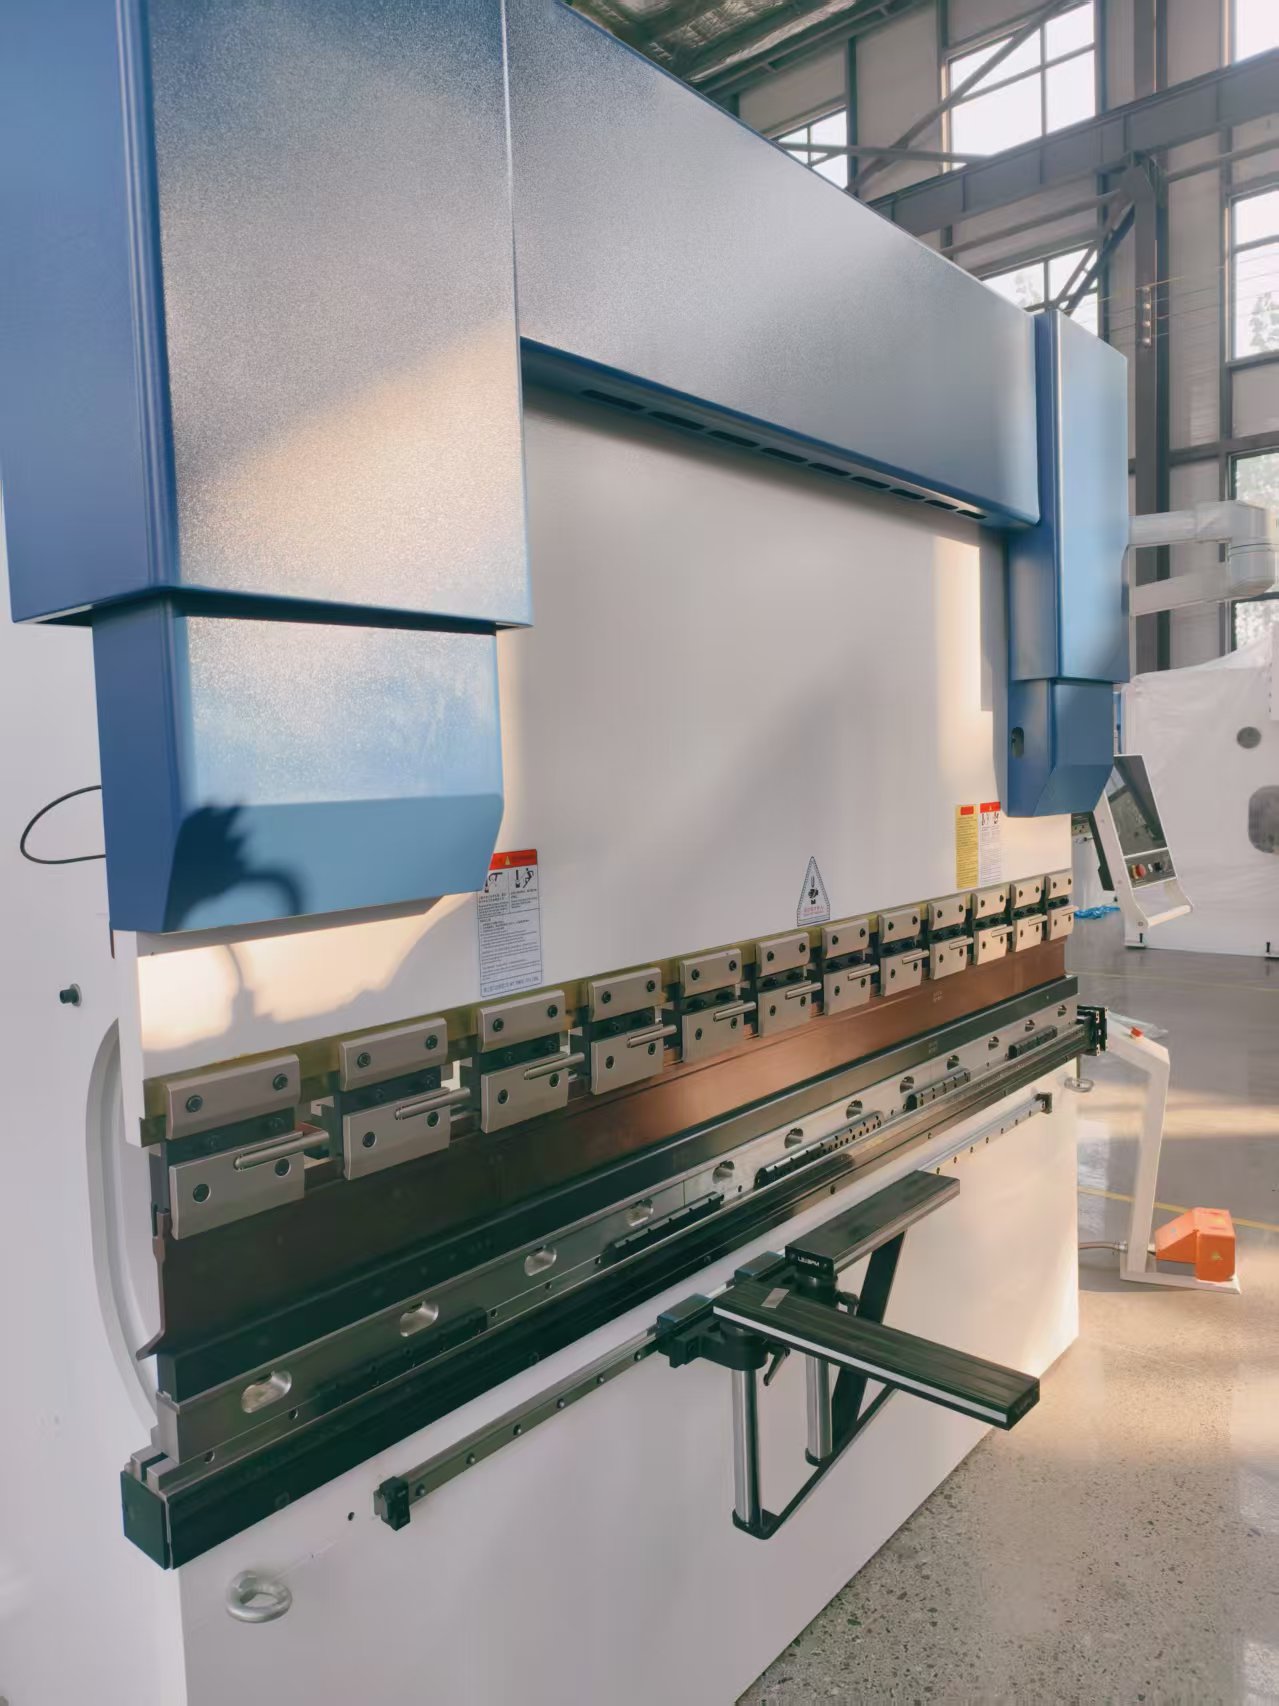
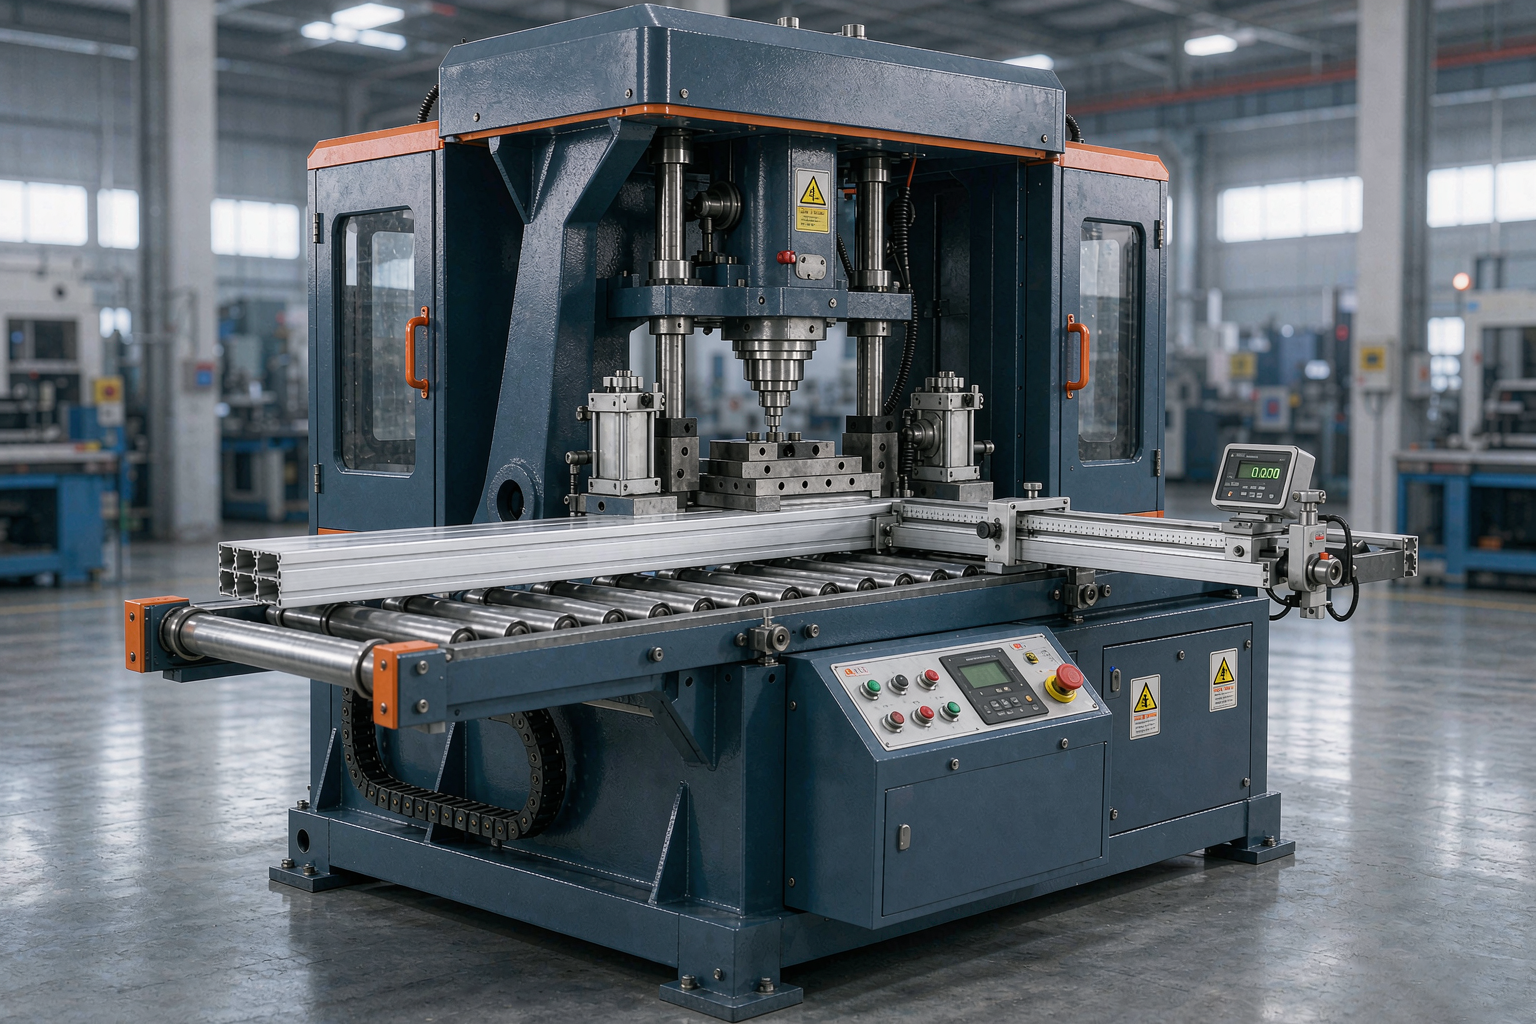
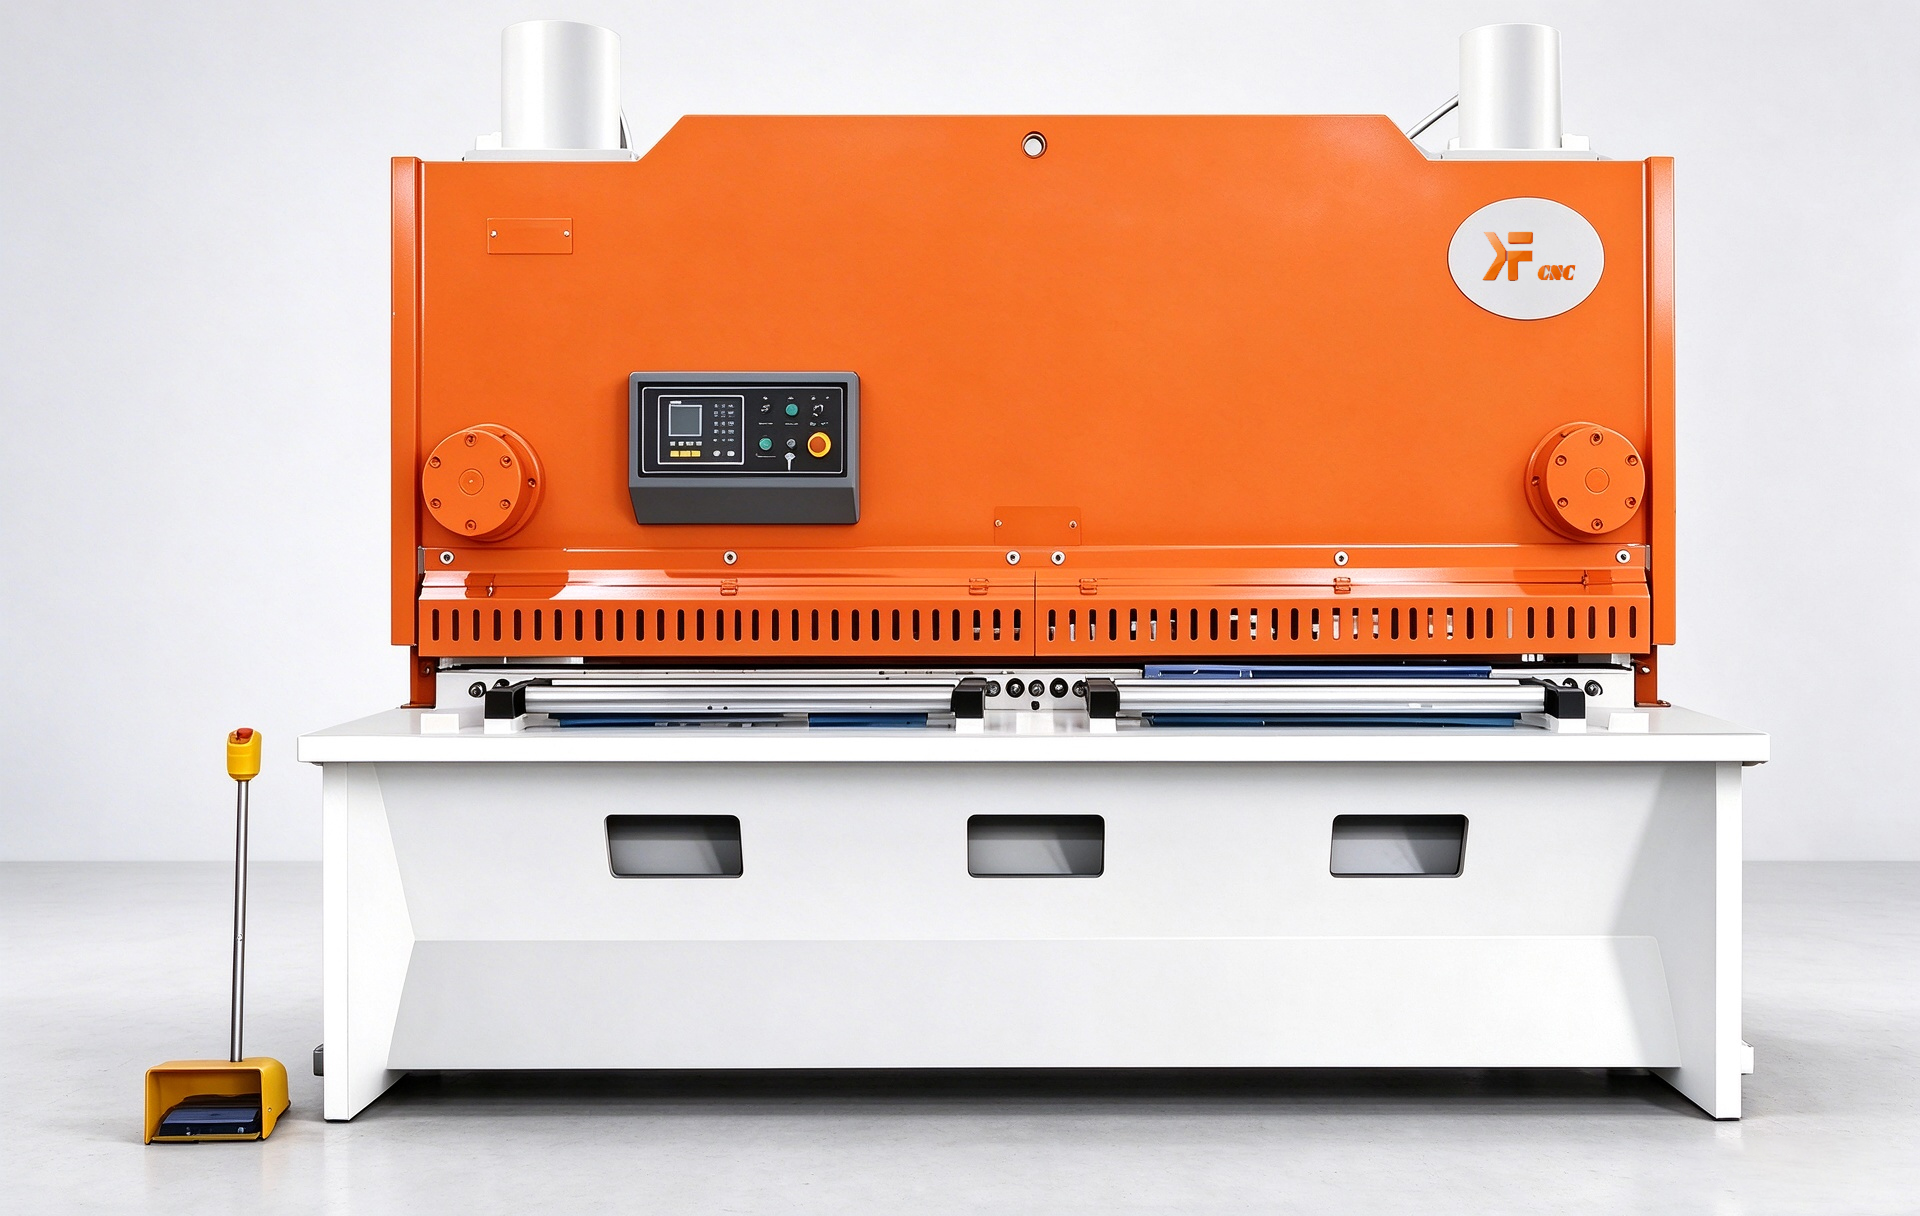
На рынке встречаются три типа решений. Первый — «энергосберегающие» гидростанции с частотными преобразователями. Они снижают потребление на 12–18 %, но не решают проблему теплопотерь и инерционности системы. Второй — гибридные установки с аккумуляторами гидроэнергии. Эффективны, но сложны в обслуживании и требуют переквалификации персонала. Третий — полностью электрические торсионные гибочные станки с синхронным серводвигателем и цифровой обратной связью по положению оси. Именно они показали стабильную экономию 37–44 % при сохранении точности ±0,05 мм на длине 3000 мм.
Ключевые элементы таких систем:
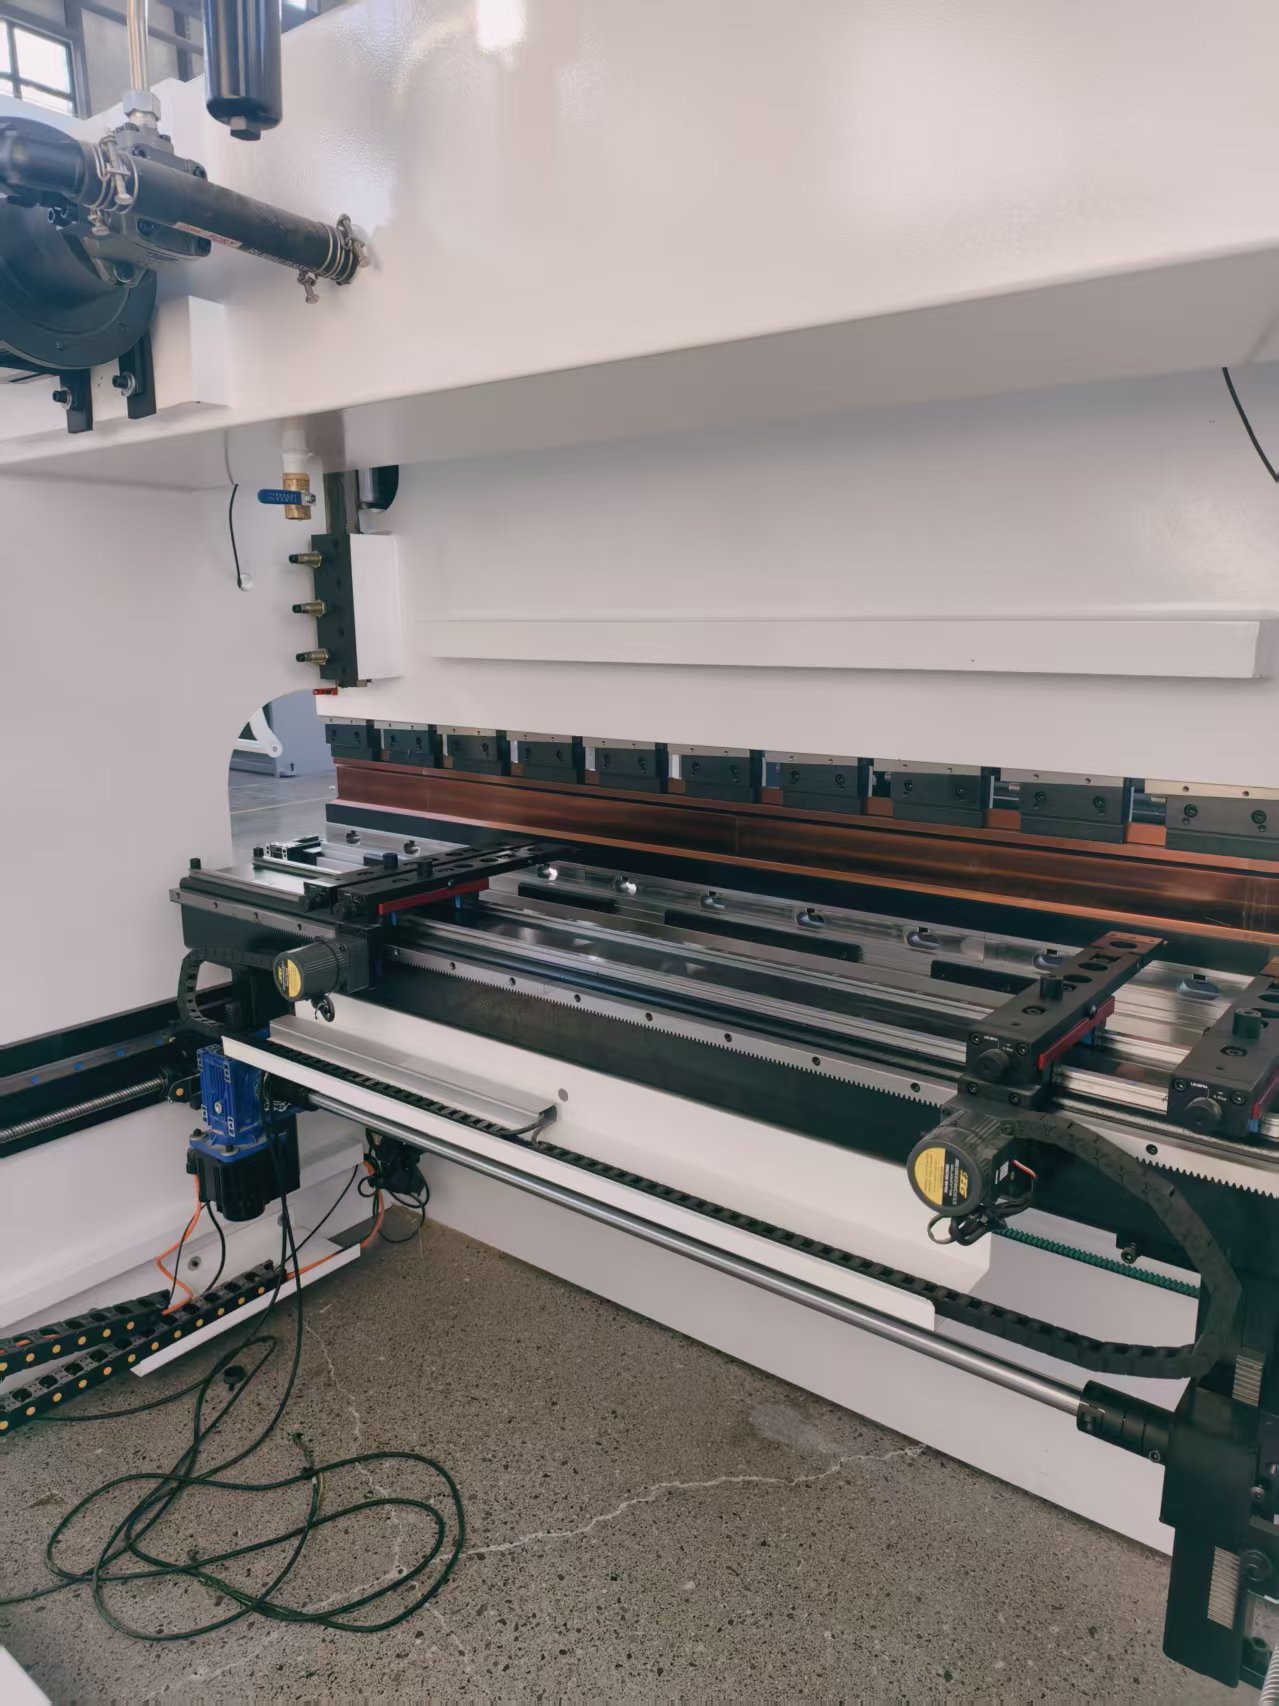
- Серводвигатель с прямым приводом — без ремней, редукторов и гидроусилителей;
- Цифровая система управления углом изгиба — компенсирует упругое восстановление материала в реальном времени;
- Интегрированный модуль рекуперации — возвращает до 22 % энергии при возвратном ходе пуансона;
- Торсионная балка с термостабилизированным корпусом — исключает деформацию от нагрева даже при 200 циклах/час.
Как выбрать — и чего избегать при закупке
Многие заказчики спрашивают: «Достаточно ли сертификата CE?». Нет. CE подтверждает безопасность, но не энергоэффективность. Ищите данные в стандарте ISO 50001 или в протоколах испытаний по методике EN 16282-2. Обязательно запросите график нагрузки за 72 часа работы — не рекламный скриншот, а реальный лог с сервера станка. Мы видели, как один поставщик представил «оптимизированный цикл» длительностью 8 секунд — при этом реальное время обработки детали составляло 23 секунды из-за принудительных пауз на охлаждение.
Также обращайте внимание на:
- Режимы работы: есть ли «eco-mode» с адаптивным снижением крутящего момента при тонких листах (0,5–1,2 мм);
- Тепловой баланс: корпус станка должен быть выполнен из алюминиевого сплава с воздушным охлаждением, а не из чугуна;
- Программная оптимизация: функция автоматического расчёта минимального усилия по толщине и марке стали (например, AISI 304 vs 1.4301) — не просто таблица, а алгоритм с коррекцией по истории изгибов.
Опыт внедрения: от теста до рентабельности
На заводе в Белоруссии замена гидравлического станка на электрический торсионный аналог с ЧПУ снизила энергопотребление с 34,2 до 19,7 кВт·ч на смену. Срок окупаемости составил 14 месяцев — не за счёт «экономии на электричестве», а за счёт сокращения простоев на 27 % и снижения брака при гибке U-профиля из 1,5-мм нержавейки. Аналогичные результаты получены в Китае, Иране и Чехии. Главное условие — правильная интеграция в существующий технологический процесс: мы всегда проводим аудит линии, включая питание, вентиляцию и систему сбора стружки, прежде чем рекомендовать конкретную модель.
Энергосберегающий оборудование для гибки нержавеющей стали — это не отдельный продукт. Это подход: точный расчёт нагрузки, контроль теплового состояния, адаптация под материал и отказ от избыточной мощности. ООО Цзинань Кефей Машиностроительное Оборудование применяет эту философию во всех своих торсионных гибочных станках — от базовых версий до моделей с полной автоматизацией и интеграцией в MES. Подход работает. Проверено.
Пожалуйста, оставьте нам сообщение
-


-


-


WeChat
-
WhatsApp