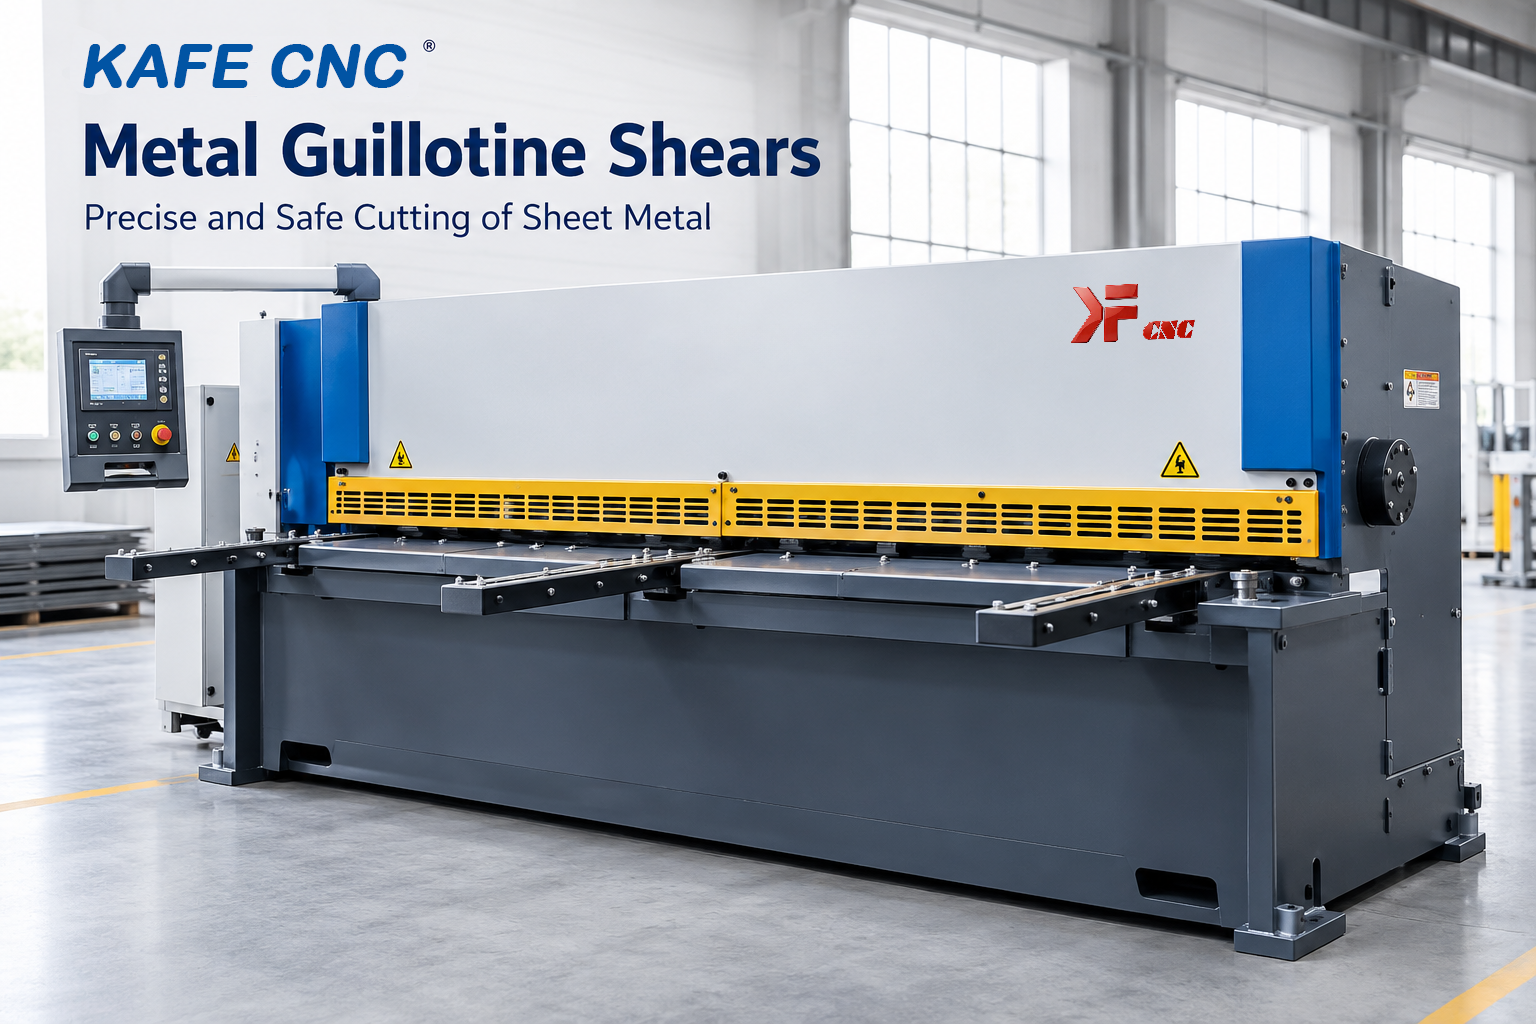
Гильотинные ножницы для резки металла — точная и безопасная резка листового металла
2026-10-24
содержание
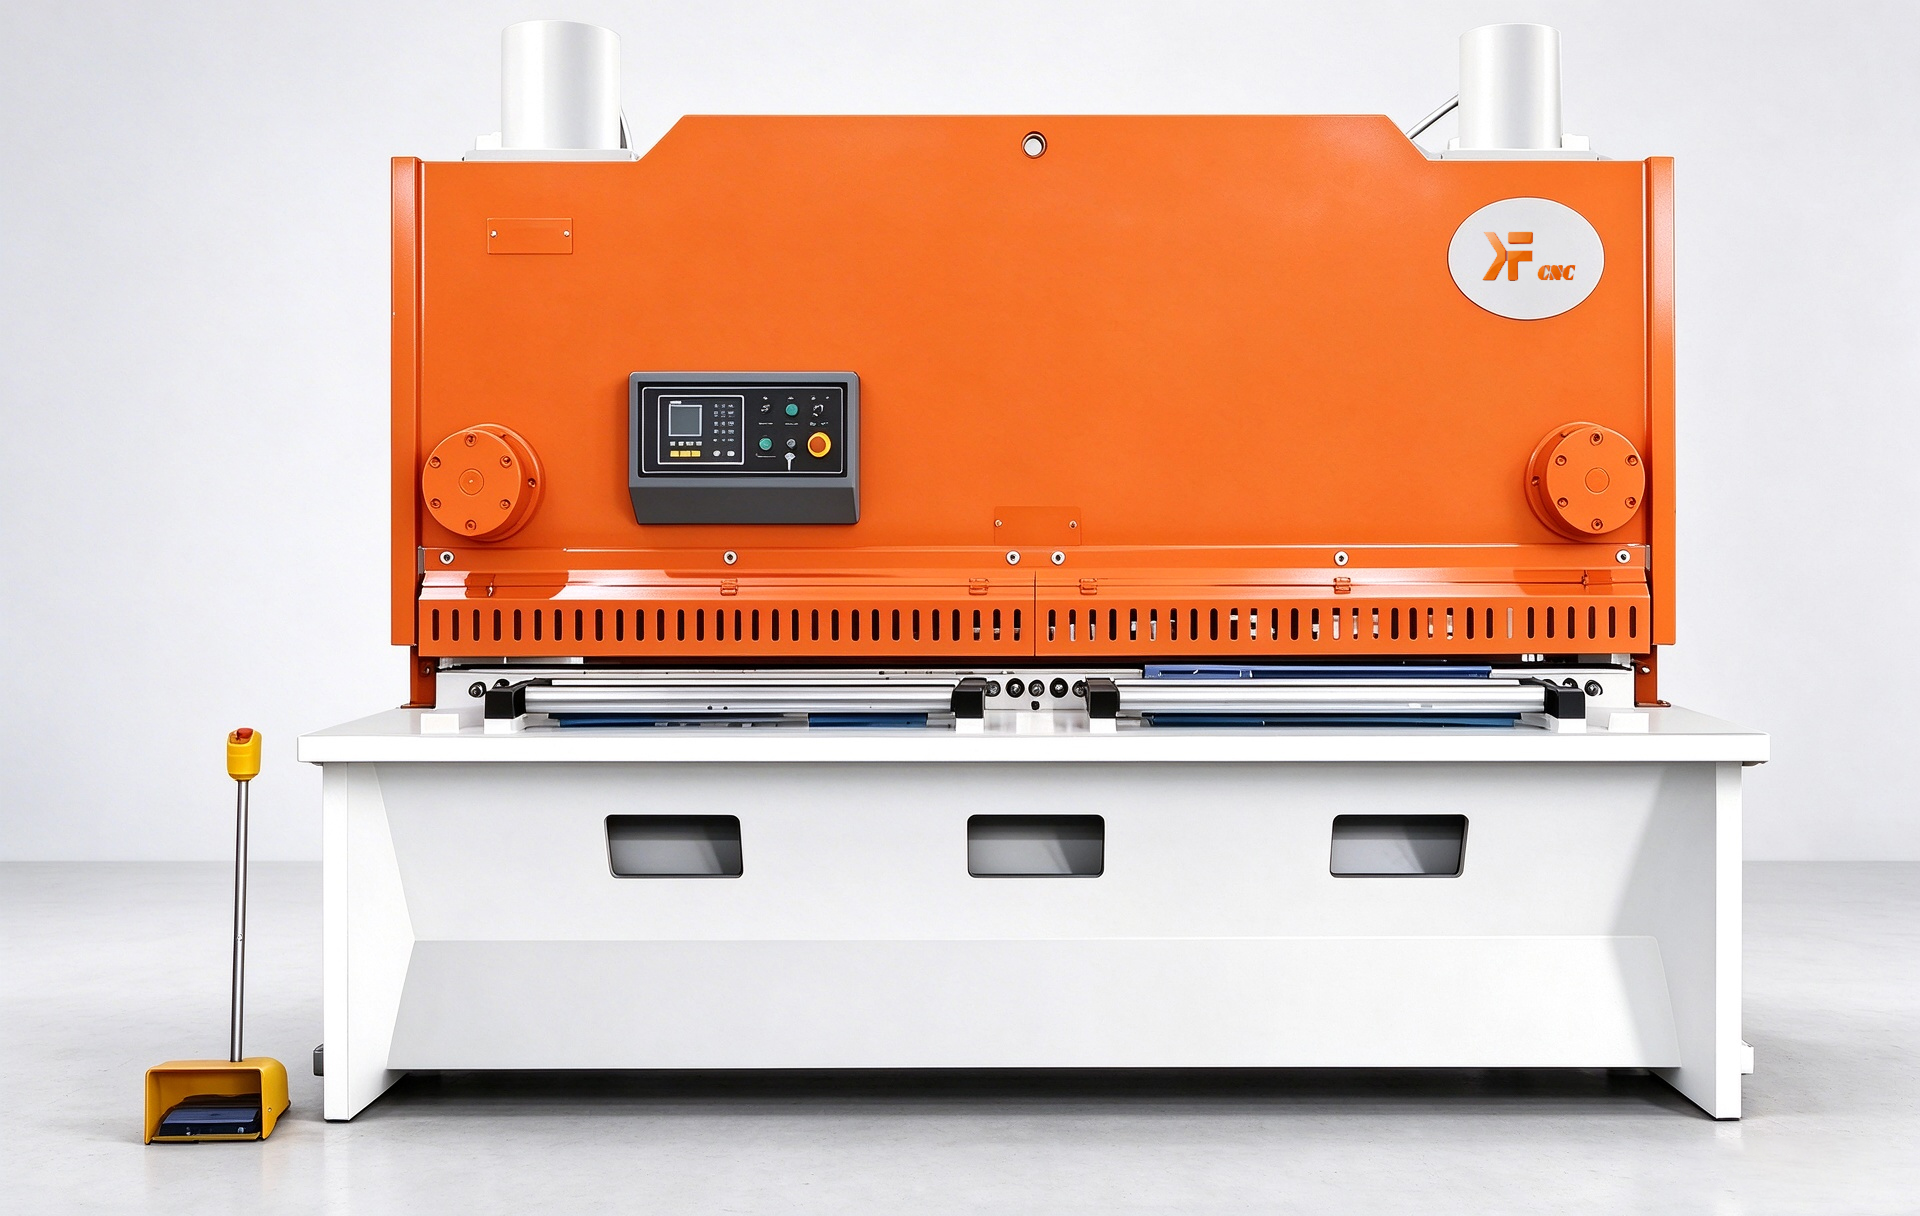
Гильотинные ножницы для резки металла — не просто станок, а точный инструмент, который решает одну из самых частых задач в цехе: быстро, чисто и без деформации разделить лист на нужные заготовки. Мы не раз видели, как заказчики приходят с образцами реза — с заусенцами, волнистыми кромками или перекосом угла — и просят объяснить: «Почему так получается?». Ответ почти всегда лежит в трёх плоскостях: правильный выбор гильотинных ножниц для резки металла, грамотная настройка и стабильность самого оборудования. Именно здесь начинается разница между «работает» и «работает идеально».
Что делает гильотину действительно точной — не маркетинг, а физика
Точность реза зависит не от мощности двигателя, а от жёсткости рамы, параллельности направляющих и повторяемости хода ножа. В реальных условиях мы замеряли отклонение кромки у бюджетных моделей — до 0,8 мм на метр длины. У станков с усиленной сварной рамой и гидравлической синхронизацией — не более 0,15 мм. Ключевой момент: угол среза регулируется не «на глаз», а через цифровую систему позиционирования, где шаг изменения — 0,01°. Это позволяет резать нержавеющую сталь толщиной 6 мм под углом 92° без скольжения ножа и образования «волн» по краю.
Безопасность здесь — не набор табличек, а конструкция. У современных гильотин установлены двойные фотоэлементы класса 4 (по EN ISO 13857), блокирующие ход ножа при любом проникновении в зону реза. Но главное — система автоматической коррекции давления: если нож встречает препятствие (например, заклёпку в листе), он мгновенно останавливается и отводится назад. Такие решения уже не опция — это стандарт для оборудования, соответствующего CE.
Почему «универсальная» гильотина часто оказывается самой дорогой ошибкой
Некоторые считают: «Купим станок на 12 мм — пусть работает и на 2 мм». На практике это приводит к быстрому износу ножей, вибрации рамы и нестабильному зазору между верхним и нижним лезвиями. Мы наблюдали случай, когда клиент использовал гильотину на 10 мм для ежедневной резки алюминия 1,5 мм — через 4 месяца потребовалась полная замена направляющих из-за люфта.
Правильный подход — подбирать станок под основную толщину и материал:
- До 3 мм (углеродистая сталь) — электромеханические модели с ЧПУ, время цикла до 4 секунд
- 4–8 мм — гидравлические гильотины с торсионной синхронизацией и цифровой компенсацией прогиба стола
- Свыше 8 мм — тяжёлые станки с усиленной рамой, принудительной смазкой ножей и системой контроля температуры масла
Важно: максимальная толщина указана для мягкой стали. Для нержавейки или алюминия цифра снижается на 30–40%. Игнорирование этого — прямой путь к поломке ножей и перегрузке гидросистемы.
Как проверить надёжность — до покупки и после монтажа
Перед закупкой спрашивайте не «есть ли сертификат CE», а «какой номер сертификата и где он размещён в базе Notified Body». Подлинный документ содержит ссылку на испытательную лабораторию и дату проведения тестов. У ООО Цзинань Кефей Машиностроительное Оборудование все сертификаты — ISO 9001, CE и управление интеллектуальной собственностью — действительны и публично доступны на сайте kafecncru.com.
На производственной площадке компании в районе Чанцин (Цзинань) каждая гильотина проходит 72 часа нагрузочных испытаний: резка 2000 циклов под номинальной нагрузкой, замер точности позиционирования ножа, контроль герметичности гидросистемы и стабильности давления. Только после этого станок получает штамп «Готов к эксплуатации» и отправляется заказчику.
На месте монтажа мы рекомендуем провести три простых проверки:
- Измерить параллельность кромок реза на листе 2×1 м — допуск не более 0,2 мм
- Проверить глубину заусенца на обратной стороне — менее 0,05 мм при резке 4 мм стали
- Оценить шум при работе — уровень ниже 78 дБ(A) говорит о качественной балансировке ножевого узла
Гильотинные ножницы для резки металла — это не конец цепочки, а её ядро
Современная гильотина редко работает в одиночку. Она встраивается в линию: перед ней — разматыватель рулонов, после — конвейер сортировки и ЧПУ-гибочный станок. Поэтому важна совместимость интерфейсов: поддержка Modbus TCP, наличие цифровых входов/выходов для связи с ПЛК, возможность интеграции в MES-системы. У оборудования ООО Цзинань Кефей такие функции реализованы «из коробки» — без доплат за адаптеры или лицензии.
Если вы выбираете гильотинные ножницы для резки металла сегодня — вы инвестируете не в станок, а в предсказуемость производства. В каждом миллиметре точности — меньше брака. В каждой секунде экономии цикла — больше деталей в смену. В каждой надёжной остановке — меньше простоев и выше безопасность персонала. Технология здесь не для демонстрации, а для решения — чётко, повторяемо, без лишних слов.
Пожалуйста, оставьте нам сообщение
-


-


-


WeChat
-
WhatsApp