Пробивной станок ЧПУ по металлу для точной и быстрой обработки
2026-10-19
содержание
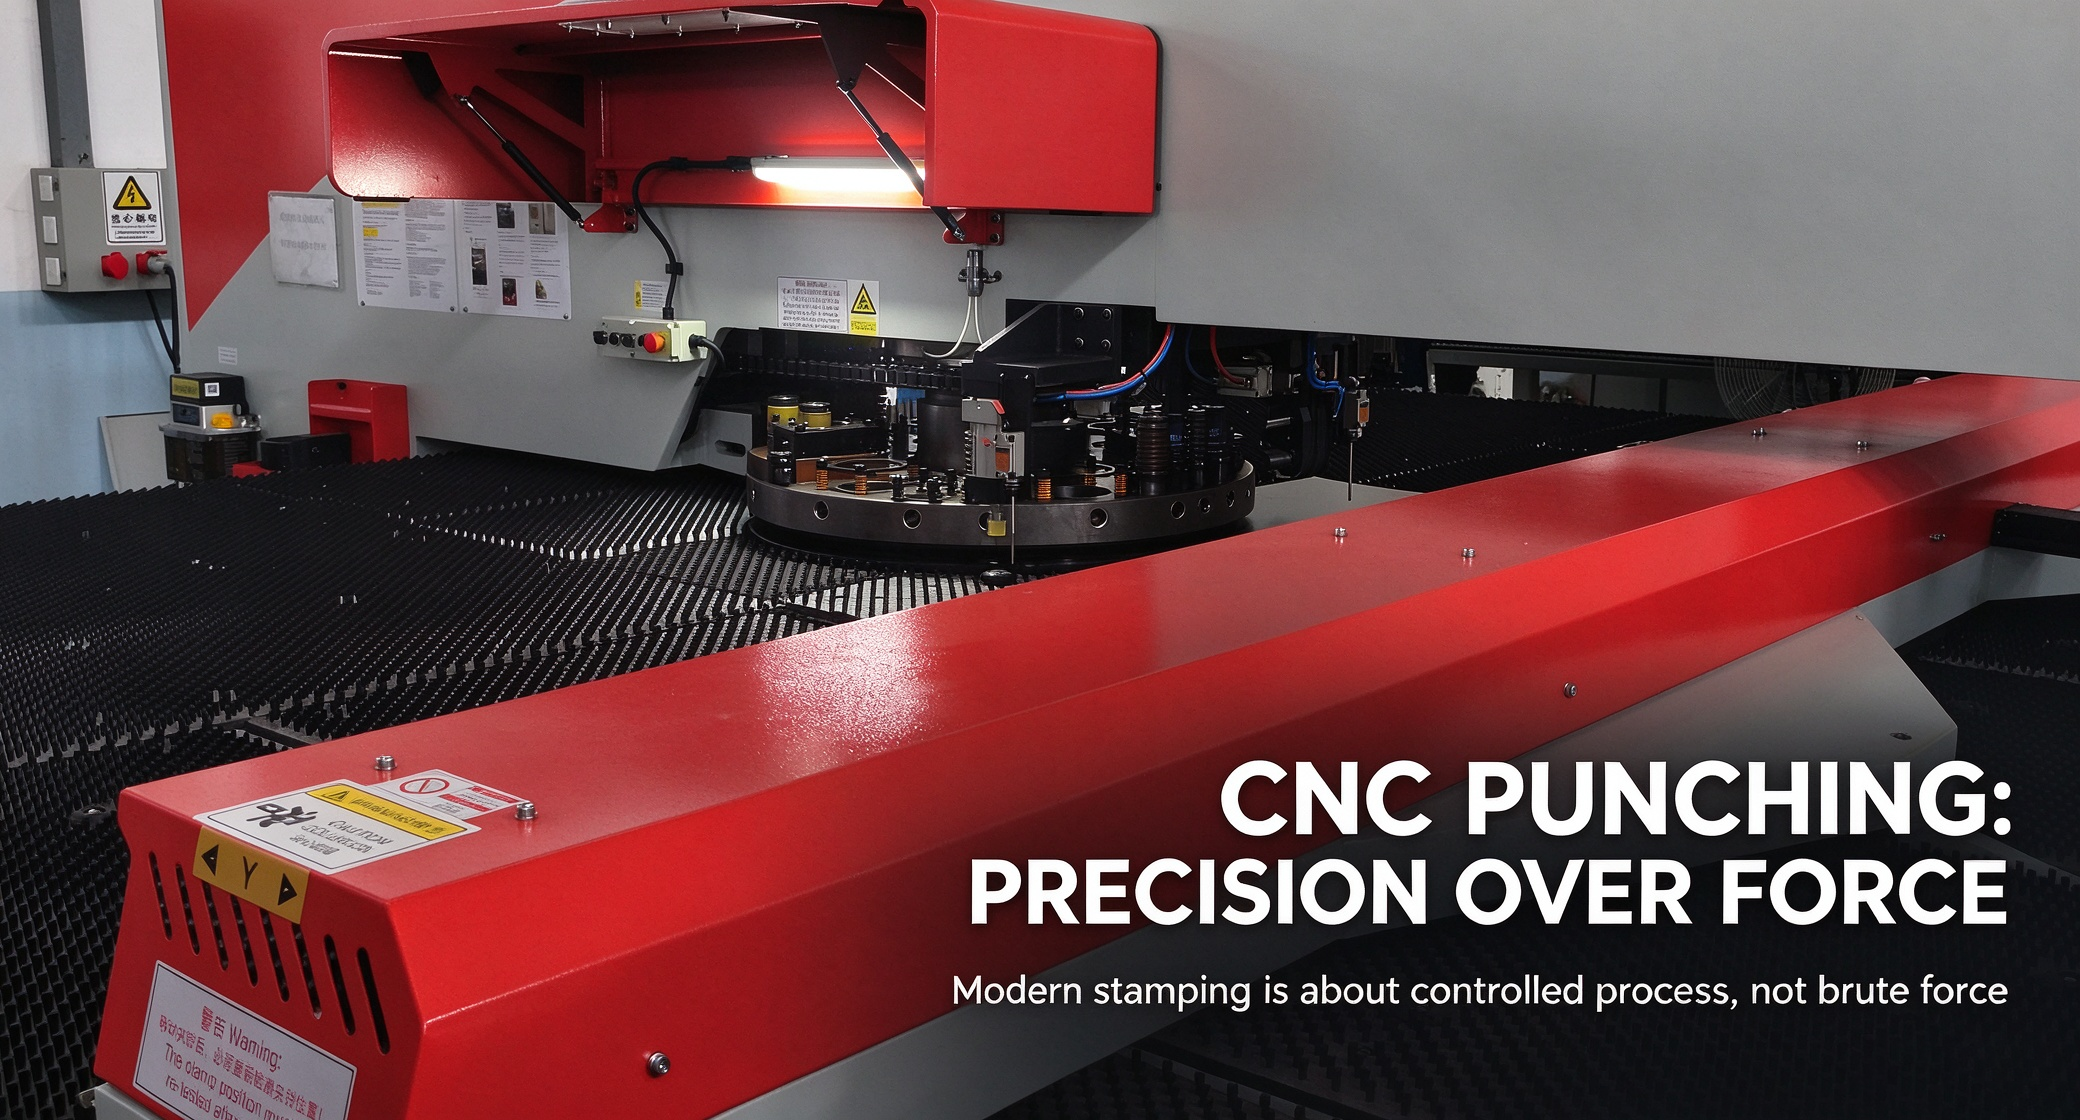
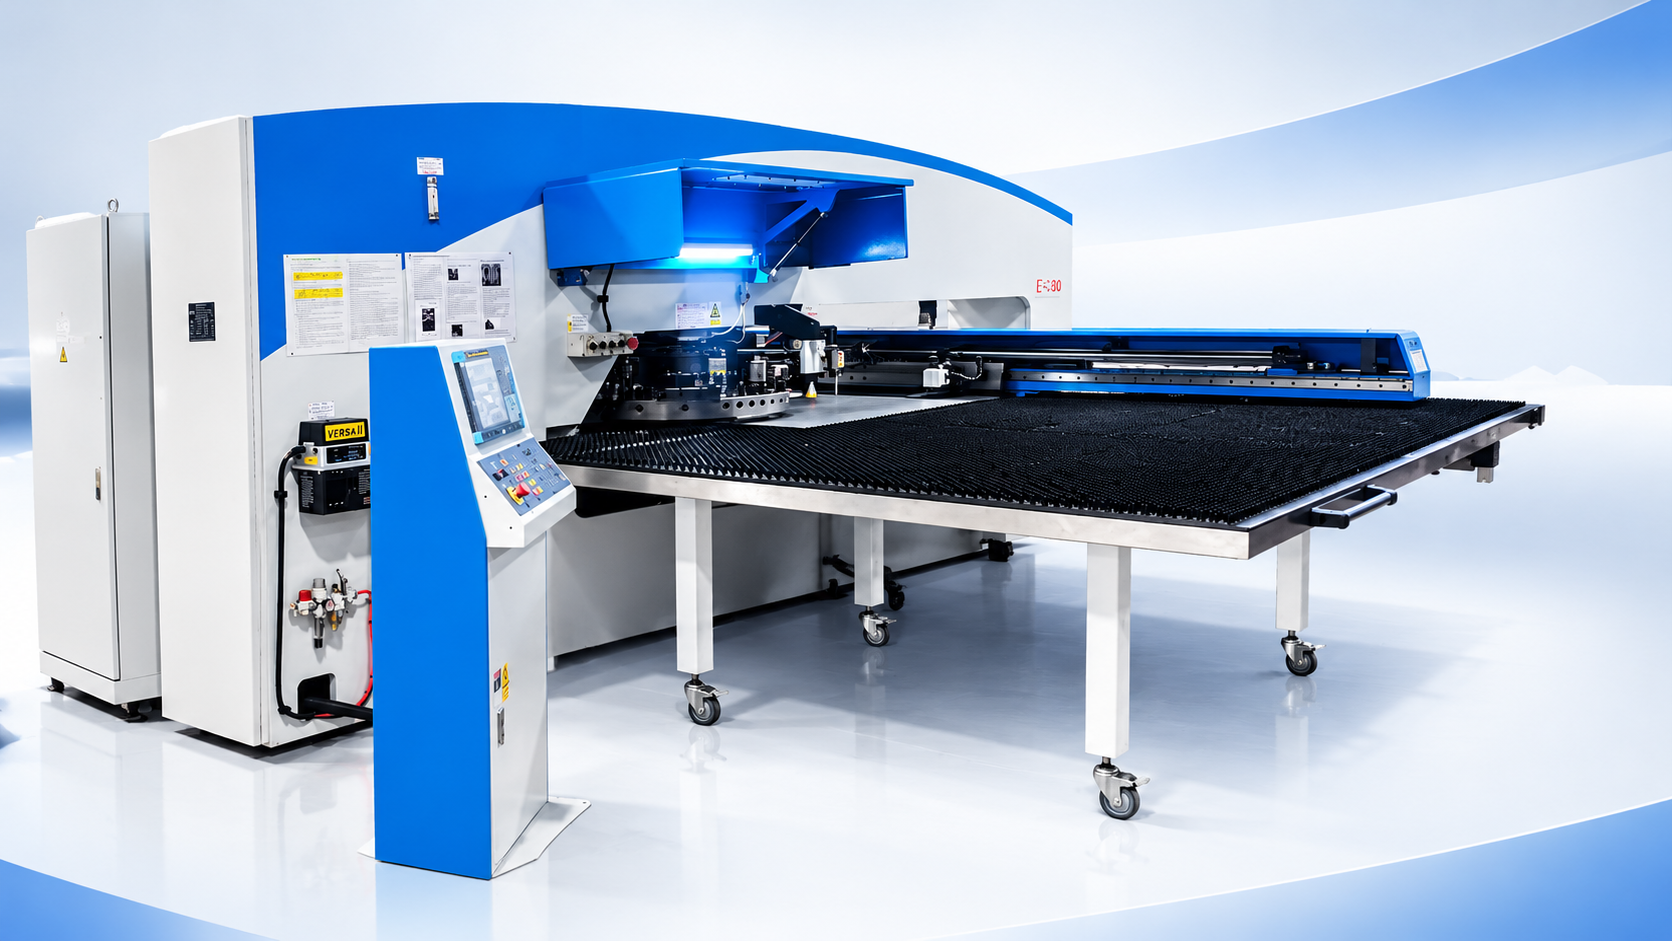
Пробивной станок ЧПУ по металлу — не просто инструмент. Это технологический узел, где точность измеряется микронами, а скорость — количеством отверстий в минуту. Мы видели, как на одном заводе в Екатеринбурге замена устаревшего гидравлического пробойника на современный станок чпу по металлу пробивной сократила цикл обработки панели шкафа управления с 42 до 9 секунд. Без потери качества. Без переналадки. Без человеческой ошибки при позиционировании.
Почему «пробивка» всё чаще означает «ЧПУ», а не «механический пресс»
Традиционные пробойники работают по принципу «удар — отскок». Они быстрые, но жёсткие: один штамп — одна операция. Чтобы пробить 5 разных отверстий в одной детали, нужно 5 смен штампов, 5 выставлений, 5 проверок. В реальных условиях это 15–20 минут просто на подготовку. Современные станки для пробивки с серворевольверной головкой решают эту проблему кардинально. Головка содержит до 36 инструментов — от мелких сверл до крупных вырубных матриц. Смена инструмента занимает менее 0,8 секунды. Позиционирование — с точностью ±0,05 мм. И всё это под управлением одного G-кода, загруженного с USB или по сети.
Ключевой момент: пробивка на ЧПУ — это не только отверстия. Это фаски, вытяжки, рифления, глухие вырубки, формовка кромок. Один проход вместо трёх станков. Особенно критично для изделий с высоким коэффициентом использования листа — например, каркасов серверных стоек или элементов лифтовых шахт. Там экономия даже 3% материала даёт ощутимый эффект на годовом объёме.
На что обращать внимание при выборе — и чего не хватает в 70% технических заданий
Многие заказчики начинают с вопроса «какая мощность?». Это второстепенно. Главное — три параметра, которые определяют реальную производительность:
- Жёсткость рамы и направляющих: если станина прогибается под нагрузкой 600 кН, даже идеальный ЧПУ-контроллер не спасёт точность. Ищите конструкции с монолитной литой станиной и линейными направляющими класса H (High Precision), а не стандартными.
- Скорость перемещения стола: не путать с максимальной скоростью подачи. Для серийной пробивки важна скорость «холостого хода» между отверстиями. От 120 до 200 м/мин — норма для современных решений. Медленнее — потеря времени на каждом переходе.
- Система компенсации износа инструмента: пробойник «съедает» режущую кромку с каждой тысячей ударов. Если система не корректирует Z-координату автоматически, через 2–3 смены точность падает на 0,15–0,2 мм. Это уже брак в тонких листах толщиной 1,2 мм.
Ещё один частый промах — игнорирование условий эксплуатации. Пробивной станок чпу по металлу не терпит вибраций от соседнего пресса и перепадов температуры более 2°C за час. Установка требует отдельного фундамента и климат-контроля. Мы видели, как на одном заводе в Казани после монтажа без этих мер точность позиционирования «плавала» на 0,3 мм. Решение заняло 11 дней и стоило втрое дороже первоначальной экономии на фундаменте.
Как интеграция меняет логику производства — не добавляет её
Станок не живёт сам по себе. Его ценность раскрывается в связке: CAD → разводка → ЧПУ → учёт → отчёт. Современные решения, включая оборудование ООО Цзинань Кефей Машиностроительное Оборудование, поддерживают прямой импорт файлов DXF и STEP, имеют встроенные библиотеки инструментов и позволяют экспортировать журналы обработки в Excel или ERP-системы. Но главное — они не требуют отдельного программиста. Интерфейс на русском языке, интуитивная визуализация траектории, подсказки по выбору режима для каждой толщины и марки стали — всё это снижает порог входа.
Важно: пробивной станок чпу по металлу — не замена лазеру. Это его логичное дополнение. Лазер режет контур, ЧПУ пробивает отверстия, резьбовые вставки, крепёжные пазы и технологические метки. Такой дуэт работает в 83% предприятий, выпускающих шкафы автоматики и корпуса оборудования. Он сокращает количество операций, исключает перезажимы и повышает повторяемость сборки.
Итог: пробивка сегодня — это не про силу, а про контроль
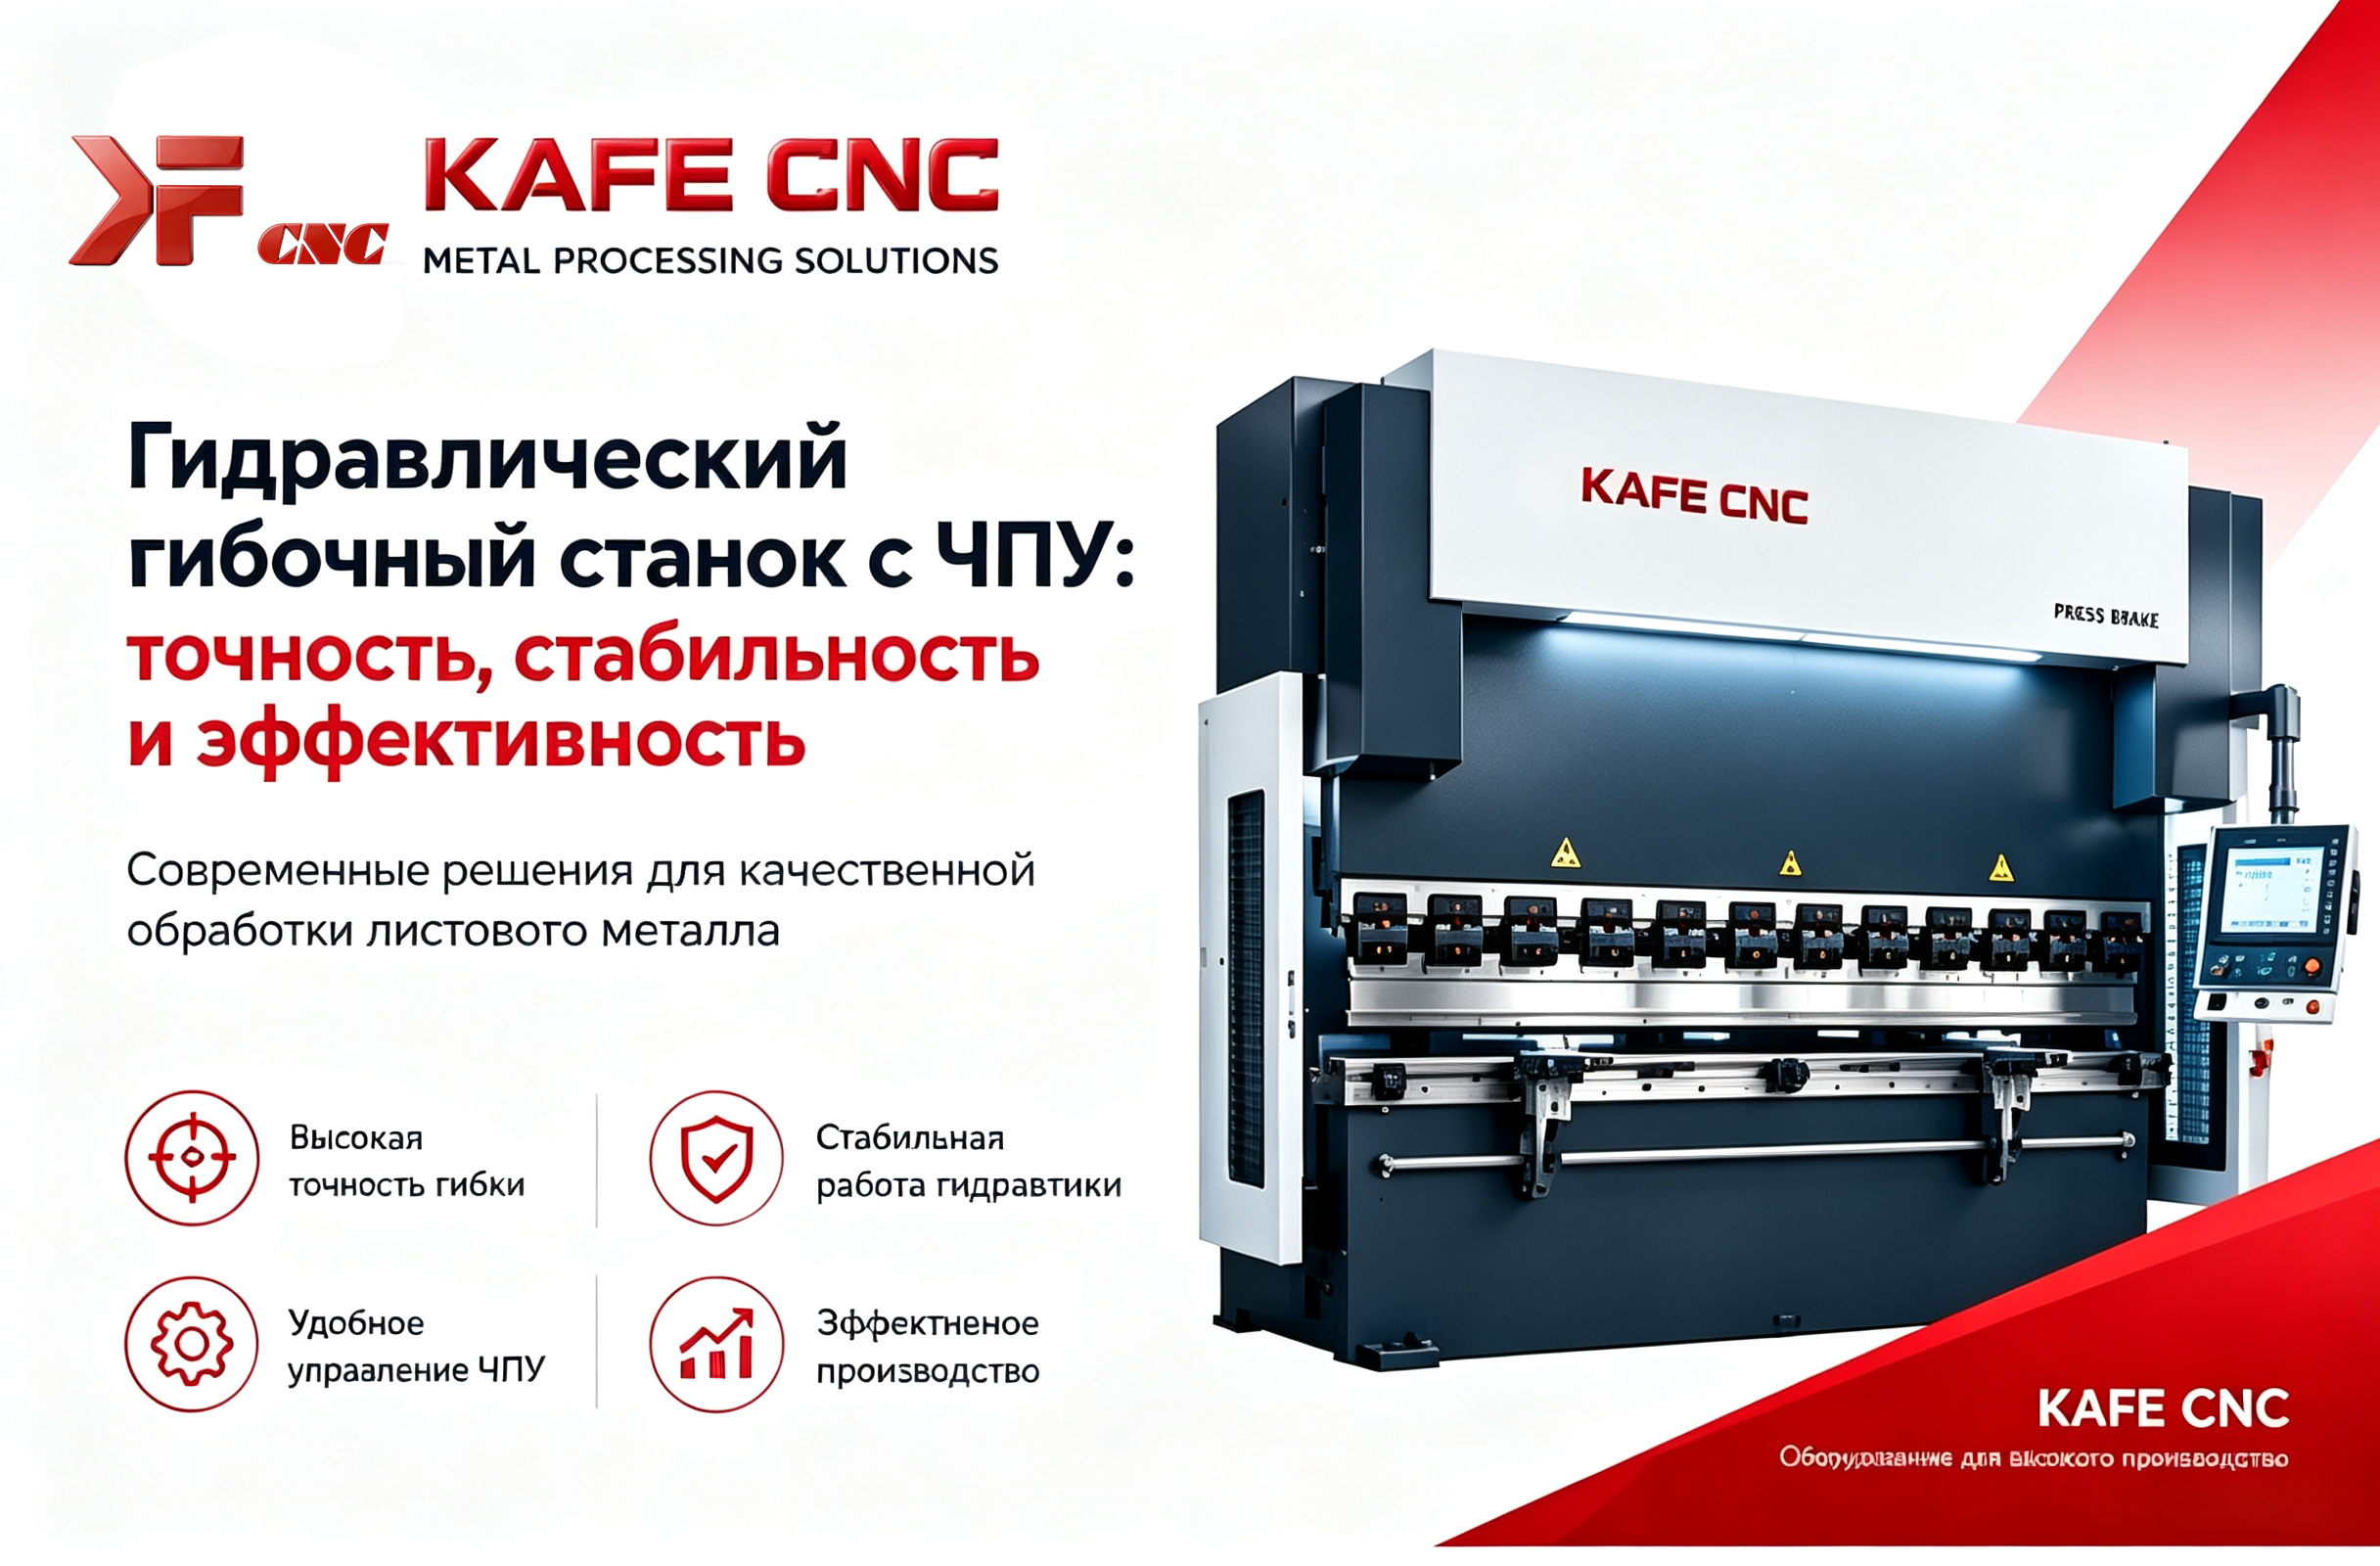
Выбирая станок чпу по металлу пробивной, вы инвестируете не в «ещё один станок», а в предсказуемость цикла, стабильность качества и гибкость запуска новых изделий. Это оборудование, которое отвечает на запросы рынка: меньше партии, больше номенклатуры, выше требования к точности и срокам. ООО Цзинань Кефей Машиностроительное Оборудование делает акцент именно на этом — на системных решениях, а не на отдельных машинах. Их станки проходят финальные испытания не в цеху, а в условиях, приближённых к реальной эксплуатации: с типовыми листами, стандартными инструментами, в штатном температурном диапазоне. Это не маркетинг. Это условие получения сертификата ISO 9001 и CE.
Если ваша задача — не просто пробить отверстие, а гарантировать, что каждое из 1200 отверстий в панели будет на своём месте, с правильной глубиной и без заусенцев — значит, пора говорить не о «прессе», а о контролируемом процессе. А он начинается с выбора станка чпу по металлу пробивной, который не просто выполняет команду, а понимает её контекст.
Пожалуйста, оставьте нам сообщение
-


-


-


WeChat
-
WhatsApp