Автоматический панелегиб с ЧПУ: цены от производителя 2026
2026-08-25
- Автоматический панелегиб с ЧПУ: цены от производителя 2026
- Что такое автоматический панелегиб с ЧПУ и его отличие от классических прессов
- Где применяется автоматический панелегиб с ЧПУ: отраслевые сценарии
- Основные технические характеристики при выборе
- Ценообразование: из чего складывается цена в 2026 году
- Как выбрать поставщика: критерии надежности
- Сравнение технологий: Гидравлика vs Сервоэлектрика
- Производитель как гарант качества: пример ООО «Цзинань Кефей»
- Типичные ошибки при эксплуатации и их предотвращение
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы об автоматических панелегибах
- Заключение и рекомендации по закупке
Автоматический панелегиб с ЧПУ: цены от производителя 2026
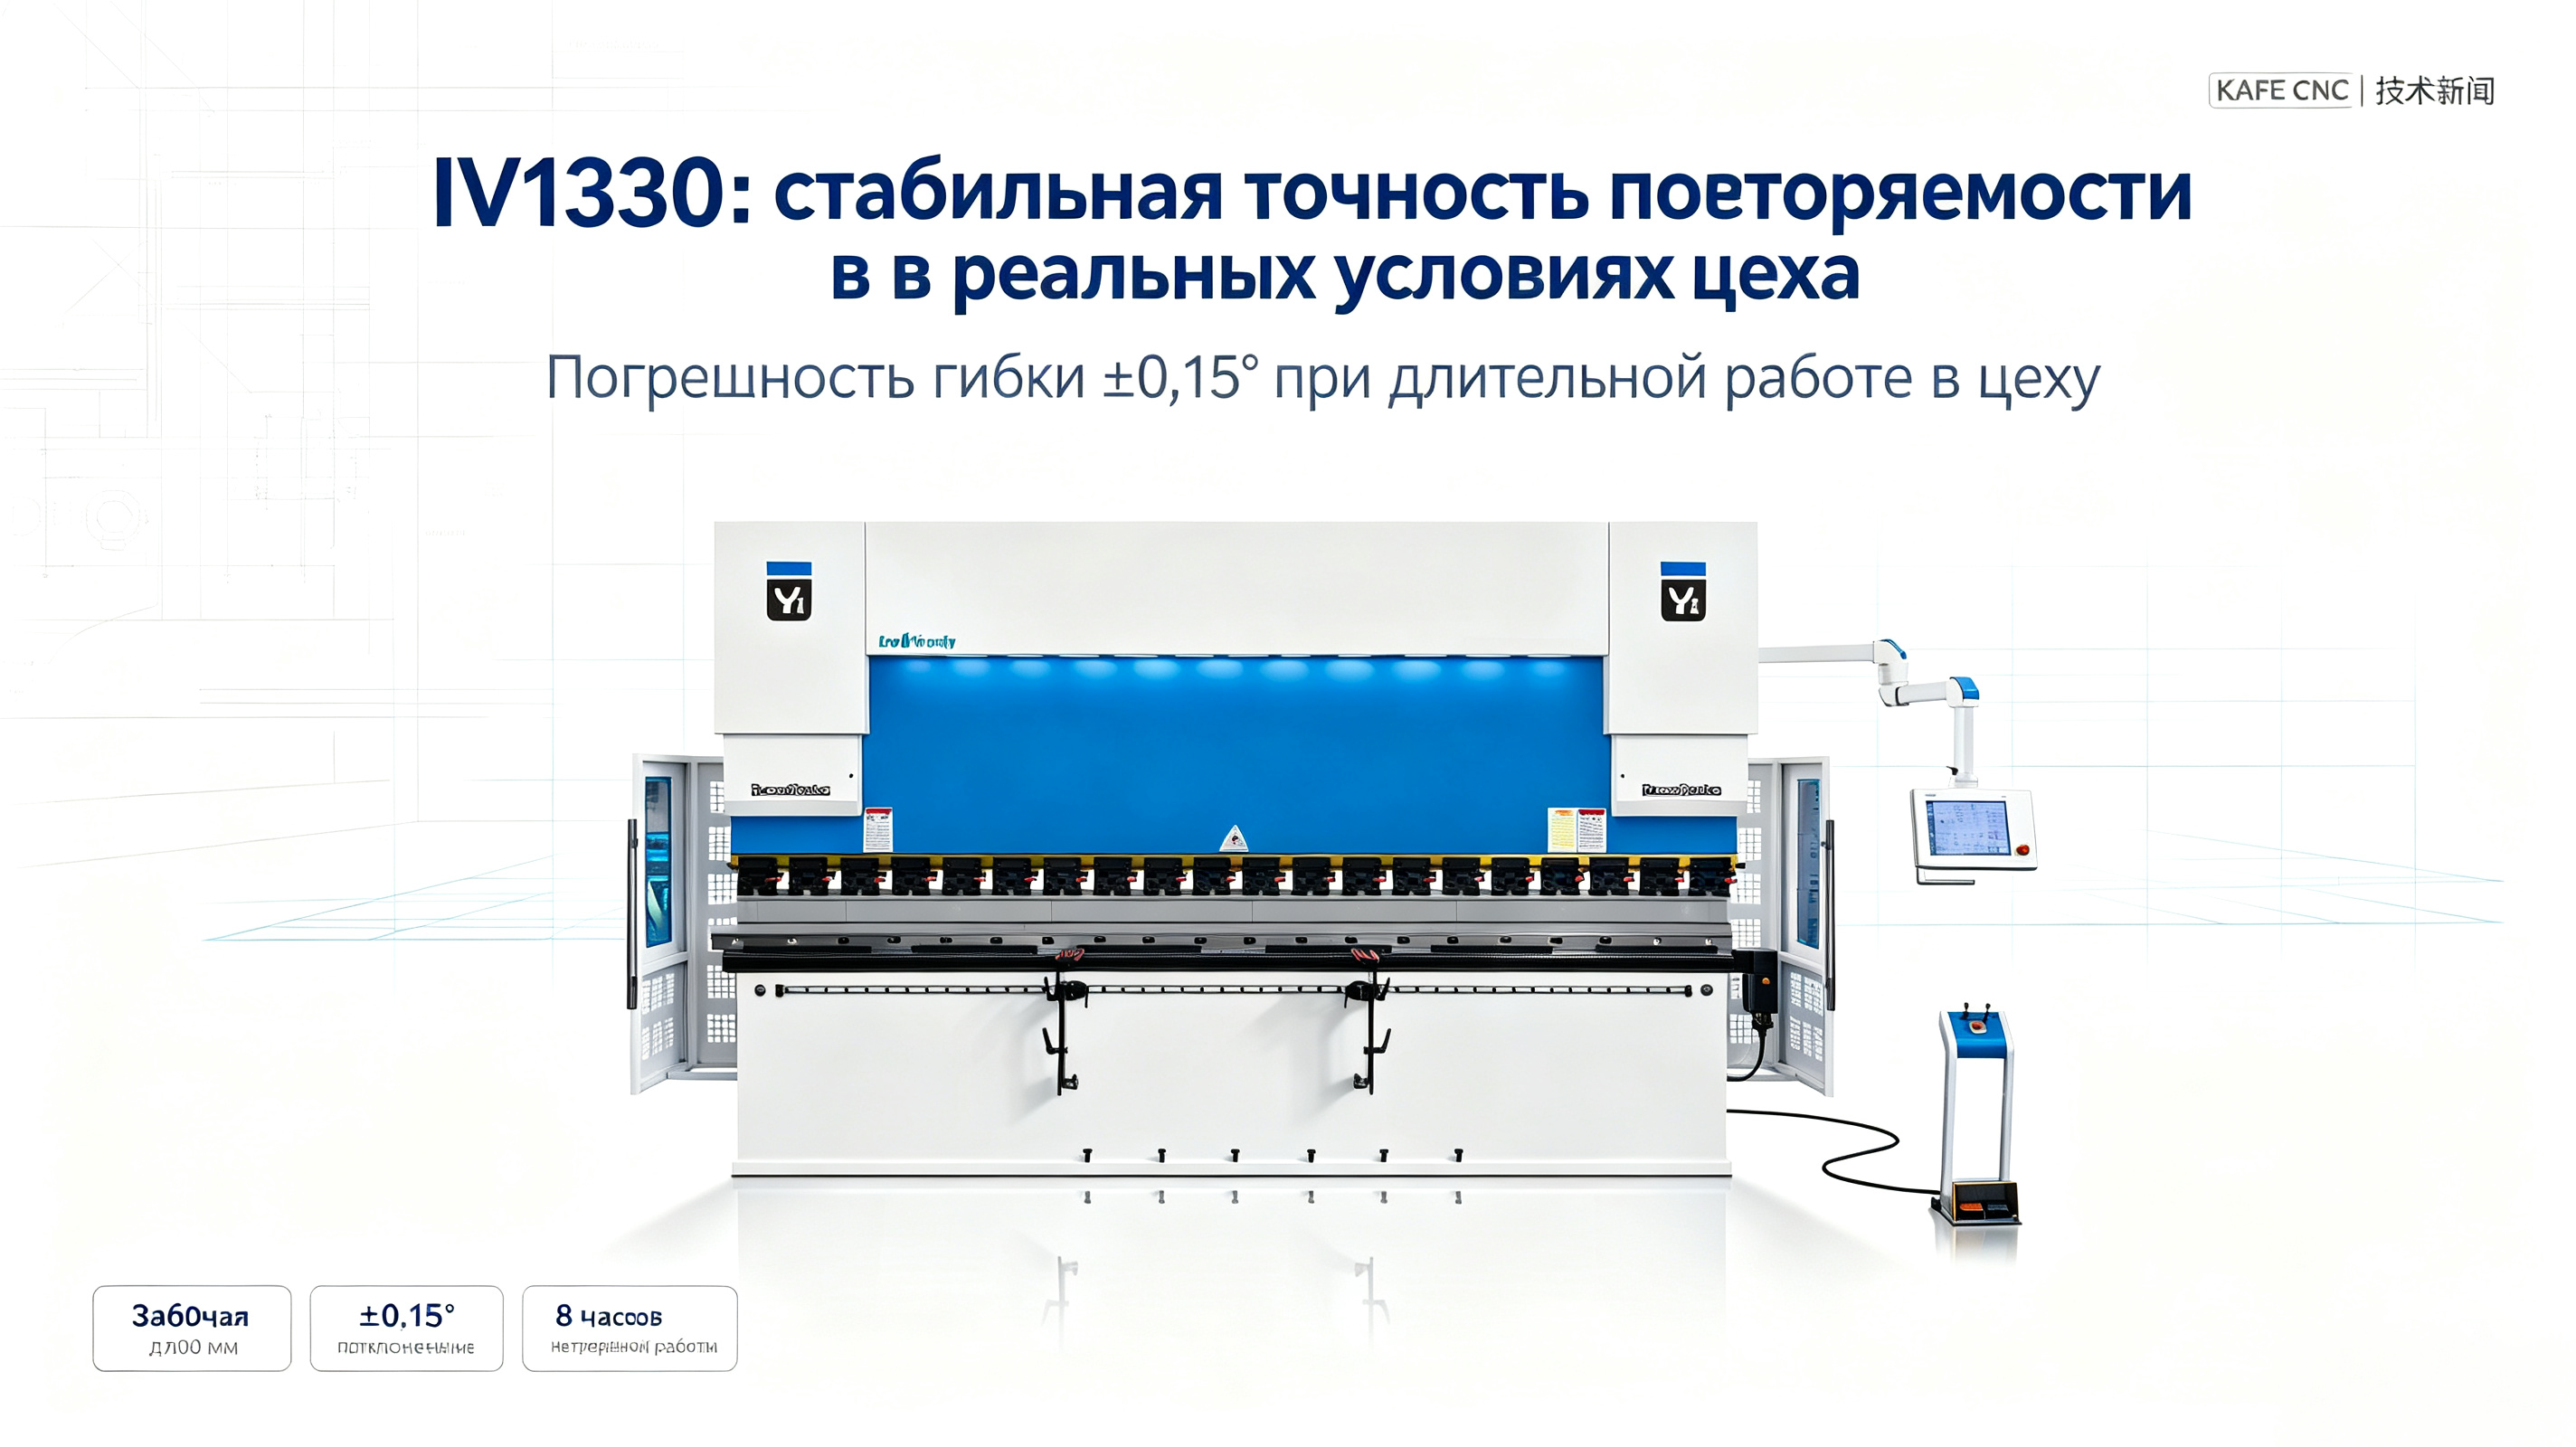
Автоматический панелегиб с ЧПУ — это высокоточное промышленное оборудование для гибки листового металла, оснащенное числовым программным управлением (ЧПУ), которое обеспечивает серийное производство корпусов, электрощитов и вентиляционных систем без ручной подгонки. В 2026 году стоимость таких станков варьируется от 3,5 млн до 12 млн рублей в зависимости от длины гиба (от 1250 до 4000 мм), количества осей управления (от 4 до 8) и типа привода (сервоэлектрический или гидравлический). Ключевая ценность технологии заключается в снижении зависимости от квалификации оператора: система автоматически компенсирует пружинение металла, рассчитывает угол гиба в реальном времени и минимизирует отходы за счет оптимизации последовательности операций. Для производств, выпускающих более 50 деталей в смену, внедрение автоматического панелегиба окупается за 8–14 месяцев за счет сокращения времени на переналадку с 40 минут до 3 минут.
Что такое автоматический панелегиб с ЧПУ и его отличие от классических прессов
Традиционные листогибочные прессы требуют постоянной ручной корректировки угла гиба и положения заготовки. Автоматический панелегиб с ЧПУ решает эту проблему через интеграцию датчиков обратной связи и алгоритмов адаптивного управления. В основе конструкции лежит жесткая станина, верхняя балка с инструментом (пуансоном) и нижняя матрица с подвижными пальцами или сегментами.
Главное технологическое отличие заключается в методе формирования угла. Если классический пресс «давит» металл в матрицу, то современный панелегиб часто использует технологию воздушной гибки с динамической корректцией хода траверсы. Система ЧПУ считывает фактическое положение листа через лазерные линейки или оптические сенсоры, сравнивает его с CAD-моделью и вносит микросекундные поправки в движение осей Y1/Y2 (глубина гиба) и R (задний упор).
В условиях рынка 2026 года, когда дефицит квалифицированных слесарей-инструментальщиков достиг пика, автоматизация становится не просто вопросом скорости, а вопросом выживаемости производства. Станок позволяет оператору низкого разряда выполнять сложные многоугловые гибы, ранее доступные только мастерам с 10-летним стажем.
Ключевые компоненты системы
- Сервоприводы оси Y: Обеспечивают точность позиционирования до ±0,01 мм. В отличие от гидравлики, сервомоторы не требуют прогрева масла зимой и исключают риск протечек.
- Интеллектуальный задний упор (ось X/R): Многопальцевый упор с независимым движением каждого пальца позволяет гибать сложные профили (например, короба с разными высотами сторон) за один установ.
- Система компенсации прогиба (Crown): Автоматически регулирует форму нижней матрицы под нагрузку, устраняя эффект «бочкообразности» при гибке длинномерных деталей.
- ЧПУ-контроллер: Современное ПО поддерживает импорт файлов DXF/STEP, автоматически развертывает 3D-модель в плоскую заготовку и рассчитывает траекторию гиба, исключая столкновение инструмента с деталью.
Где применяется автоматический панелегиб с ЧПУ: отраслевые сценарии
Универсальность оборудования делает его востребованным в секторах, где требуется высокая повторяемость геометрии. Рассмотрим три ключевых сценария использования с расчетом экономической эффективности.
1. Производство электрощитового оборудования (НКУ)
Это самый массовый сегмент. Щиты распределения требуют множества гибов под 90°, часто с маленькими радиусами. Ручная гибка здесь критична из-за риска царапин на лицевой панели (класс защиты IP54/IP65 требует идеальной герметичности).
Инженерный кейс: Предприятие выпускает 200 щитов размером 600x800x200 мм в месяц.
- Ручной режим: Время на одну деталь — 12 минут (с учетом замеров и правки). Бракованность — 3% из-за неточного угла.
- Автоматический панелегиб с ЧПУ: Время на одну деталь — 2,5 минуты. Бракованность — 0,1%.
- Экономия: При стоимости часа работы поста 1500 руб., экономия составляет около 180 000 руб. в месяц только на фонде оплаты труда, не считая снижения расхода металла на брак.
2. Вентиляционные системы и HVAC
Здесь важны скорость и работа с оцинкованной сталью толщиной 0,5–1,2 мм. Особенность — большие габариты воздуховодов. Панелегибы длиной 3000–4000 мм позволяют гибать целые секции коробов.
Технические нюансы: Оцинковка склонна к скалыванию покрытия в зоне гиба. Современные автоматические станки используют полиуретановые вставки в матрицах и контролируют скорость подхода пуансона, чтобы избежать повреждения цинкового слоя. Скорость гиба достигает 10–12 ходов в минуту, что недостижимо для ручных операций.
3. Корпуса для серверного и телекоммуникационного оборудования
Требования к эстетике и точности отверстий здесь максимальные. Любое отклонение в угле гиба приводит к несовпадению крепежных отверстий при сборке. Автоматический панелегиб с ЧПУ интегрируется с лазерными или плазменными станками резки в единую ячейку. Деталь поступает с уже пробитыми отверстиями, и станок гибает её, ориентируясь по этим отверстиям (система визуального распознавания меток), а не по кромкам. Это исключает накопление погрешностей.
Основные технические характеристики при выборе
При закупке оборудования в 2026 году необходимо обращать внимание не только на базовые параметры, но и на совместимость с современными стандартами Industry 4.0.
| Параметр | Базовый уровень (Эконом) | Промышленный стандарт (Оптима) | Премиум / Heavy Duty |
|---|---|---|---|
| Длина гиба | 1250 – 2000 мм | 2500 – 3200 мм | 4000 – 6000 мм |
| Усилие прессования | 60 – 100 тонн | 100 – 170 тонн | 200+ тонн |
| Толщина металла (сталь) | до 2,0 мм | до 4,0 мм | до 6,0 – 8,0 мм |
| Количество осей ЧПУ | 4 оси (Y1, Y2, X, R) | 6-8 осей (+ Z1, Z2, T, V) | 10+ осей (автоматическая смена инструмента) |
| Точность позиционирования | ± 0,05 мм | ± 0,01 мм | ± 0,005 мм |
| Скорость холостого хода | 100 мм/с | 200–250 мм/с | 300+ мм/с |
| Интерфейсы связи | USB, Ethernet | Wi-Fi, OPC UA, MQTT | Полная интеграция с MES/ERP |
Важное примечание: Для большинства задач металлообработки в России оптимальным выбором является модель с усилием 100–120 тонн и длиной 2500–3000 мм. Покупка станка с избыточным усилием (например, 200 тонн для гибки стали 1,5 мм) неоправданно увеличивает расход электроэнергии и износ инструмента без повышения качества.
Ценообразование: из чего складывается цена в 2026 году
Рынок промышленного оборудования стабилизировался после колебаний предыдущих лет. Однако структура затрат изменилась. Теперь львиная доля стоимости приходится не на «железо», а на программное обеспечение и сервисную поддержку.
Диапазон цен на автоматический панелегиб с ЧПУ
- Китайские бренды (высокого сегмента): 3,5 – 5,5 млн руб. Хорошее соотношение цены и качества. Доступность запчастей высокая, но требуется тщательная проверка настройки ЧПУ перед отгрузкой.
- Российские сборки (с импортными комплектующими): 5,5 – 8,0 млн руб. Преимущество — адаптация под местные электросети, наличие ГТД (гарантийного талона дилера) и быстрая логистика запасных частей. Часто используются контроллеры Delem или Cybelec.
- Европейские/Японские бренды: От 12 млн руб. и выше. Плата за бренд, высочайшую надежность гидравлики и прецизионную точность. Срок поставки может составлять от 6 до 12 месяцев.
Факторы, влияющие на итоговую стоимость
- Тип привода: Сервоэлектрические станки дороже гидравлических на 15–20%, но экономят до 60% электроэнергии и не требуют замены масла.
- Система автоматической смены инструмента (ATI): Опция, увеличивающая цену на 1–1,5 млн руб., но сокращающая время переналадки с 30 минут до 30 секунд. Необходима при мелкосерийном производстве (партии менее 50 шт.).
- Лицензия на ПО: Некоторые производители продают станок с базовым ПО, а за расширенные функции (3D-визуализация, импорт сложных форматов) берут отдельную ежегодную плату. Уточняйте этот момент в договоре.
- Обучение персонала: Включено ли в стоимость выезд инженера для обучения ваших операторов? В 2026 году это критический пункт. Без правильного обучения простой станок будет использоваться как дорогой ручной пресс.
Как выбрать поставщика: критерии надежности
Выбор автоматического панелегиба с ЧПУ — это инвестиция на 10–15 лет. Ошибка в выборе поставщика может привести к месячным простоям из-за ожидания детали.
Чек-лист проверки производителя
1. Наличие собственного сервисного центра в РФ. Не верьте словам «мы пришлем специалиста из Китая/Европы». Реактивное время ремонта должно быть не более 48 часов. Запросите список складских запасов запчастей в вашем регионе.
2. Демо-зал или действующие клиенты. Настаивайте на тестовой гибке вашей конкретной детали. Привезите чертеж и материал. Посмотрите, как быстро оператор настроит станок. Если настройка занимает больше 15 минут — станок слишком сложен или плохо запрограммирован.
3. Открытость кода ЧПУ. Избегайте «черных ящиков». Вы должны иметь возможность менять параметры гиба (скорость, давление, точку остановки) без обращения в сервисную службу за платной активацией.
4. Соответствие стандартам безопасности. Наличие сертификатов ЕАС и защитных световых барьеров (light curtains) обязательно. Работа без них запрещена ТК РФ и страховыми компаниями.
Сравнение технологий: Гидравлика vs Сервоэлектрика
Это самый частый вопрос при покупке. Давайте разберем его без маркетинговой шелухи.
| Критерий | Гидравлический привод | Сервоэлектрический привод |
|---|---|---|
| Стоимость оборудования | Ниже на 15–20% | Выше |
| Энергопотребление | Высокое (насос работает постоянно) | Низкое (энергия только в момент гиба) |
| Точность удержания угла | Зависит от температуры масла (дрейф) | Стабильная, не зависит от внешних факторов |
| Обслуживание | Замена масла, фильтров, уплотнений | Практически нулевое (подшипники, ремни) |
| Шум | Высокий (гул насоса) | Тихий |
| Ремонтопригодность в поле | Высокая (можно заменить шланг/клапан на месте) | Низкая (требуется замена модуля/платы) |
Рекомендация инженера: Если у вас односменная работа и бюджет ограничен — берите качественную гидравлику. Если работа в 2–3 смены, есть требования к чистоте помещения (отсутствие масла) и высокая стоимость электроэнергии — сервоэлектрика окупится за 2 года. В 2026 году тренд однозначно смещается в сторону электрических приводов из-за роста тарифов на энергоносители.
Производитель как гарант качества: пример ООО «Цзинань Кефей»
При выборе оборудования важно понимать, кто стоит за станком. Надежность машины определяется не только компонентами, но и культурой производства завода-изготовителя. Ярким примером современного подхода является ООО «Цзинань Кефей Машиностроительное Оборудование» — высокотехнологичная компания, объединяющая R&D, производство и продажи.
Предприятие, созданное при участии китайских экспертов в области кузнечно-прессового оборудования и отраслевых ветеранов, расположено в зоне экономического развития района Чанцин (г. Цзинань, КНР). Компания обладает статусом национального высокотехнологичного предприятия и подтверждает свое качество международными сертификатами ISO 9001 и CE, а также сертификатом системы управления интеллектуальной собственностью.
Основной профиль «Цзинань Кефей» — разработка решений для обработки листового металла и крупногабаритных конструкций. В их продуктовой линейке, помимо панелегибов, представлены лазерные станки для резки труб, полностью электрические трубогибы, торсионные синхронные гибочные станки с ЧПУ и стригальные машины. Такой широкий спектр позволяет компании предлагать комплексные технологические решения, а не просто отдельные единицы оборудования.
Ключевым преимуществом производителя является строгая многоуровневая система контроля качества. Каждое изделие проходит обязательную проверку функциональности и точности позиционирования в условиях, приближенных к реальной эксплуатации. Это особенно важно для покупателей из России и стран СНГ, так как снижает риски получения оборудования с заводскими дефектами. Благодаря отлаженной логистике «Цзинань Кефей» обеспечивает стабильные сроки поставки, а продукция компании успешно экспортируется в Европу, Азию и Латинскую Америку, находя применение в лифтовой индустрии, производстве противопожарных дверей и автомобильной промышленности.
Типичные ошибки при эксплуатации и их предотвращение
Даже самый дорогой автоматический панелегиб с ЧПУ может выдавать брак, если игнорировать физику процесса.
1. Игнорирование направления волокон металла
Листовой металл имеет направление проката. Гибка вдоль волокон требует меньшего усилия, но повышает риск трещин на внешнем радиусе. Гибка поперек волокон требует большего усилия, но дает более чистый угол. ЧПУ должно учитывать это при расчете усилия. Операторы часто забывают указывать направление волокон при импорте чертежа, что приводит к разбросу углов в партии.
2. Неправильный выбор ширины матрицы (V-die)
Правило: ширина паза матрицы должна быть в 6–8 раз больше толщины листа. Для стали 2 мм нужна матрица V12–V16. Использование узкой матрицы (V8) приведет к чрезмерному давлению на пуансон и продавливанию листа, а широкой (V20) — к невозможности достичь малого внутреннего радиуса. Современные ЧПУ имеют базы данных инструмента, но их нужно правильно заполнить.
3. Пренебрежение калибровкой нуля
После замены инструмента или длительного простоя необходимо выполнять процедуру поиска нуля (reference run). Пропуск этого шага даже на 0,1 мм приведет к накоплению ошибки на третьем-четвертом гибе сложной детали, и она просто не соберется.
Логистика, монтаж и ввод в эксплуатацию
Покупка станка — это только половина дела. Правильная установка определяет его точность.
- Фундамент: Для станков длиной более 3 метров требуется виброизолированный фундамент. Обычный бетонный пол цеха может давать микровибрации от соседнего оборудования (штампов, компрессоров), что влияет на точность гиба тонколистового металла.
- Электропитание: Требуется стабилизатор напряжения. Скачки сети могут «сбить» энкодеры сервомоторов. Рекомендуется использование онлайн-ИБП для контроллера ЧПУ.
- Пневмоподготовка: Если станок использует пневматику для зажимов или продувки, воздух должен быть очищен от влаги и масла. Влага в пневмосистеме зимой приводит к замерзанию клапанов и остановке производства.
FAQ: Часто задаваемые вопросы об автоматических панелегибах
Какой срок службы у автоматического панелегиба с ЧПУ?
При соблюдении регламента ТО срок службы станины составляет 15–20 лет. Электроника и приводы обычно требуют модернизации или замены через 7–10 лет. Китайские станки при интенсивной нагрузке (24/7) могут потребовать капитального ремонта гидравлики или замены направляющих через 3–4 года, европейские — через 7–8 лет.
Можно ли интегрировать станок с моей ERP-системой?
Да, большинство современных контроллеров (Delem DA-69T, Cybelec ModEva, Estun E200P) поддерживают протоколы OPC UA или имеют API для передачи данных о произведенных деталях, времени работы и простоев. Это позволяет в реальном времени видеть эффективность оборудования (OEE) в вашей системе учета.
Нужен ли оператор высокой квалификации?
Для загрузки и выгрузки деталей — нет. Для настройки новой программы и выбора инструмента — нужен технолог со средним техническим образованием и опытом работы от 6 месяцев. Полностью «безлюдное» производство пока невозможно, так как требуется контроль качества первой детали и устранение замятий.
Что делать, если станок выдает ошибку «Ошибка синхронизации осей»?
Это частая проблема на гидравлических станках. Причины: загрязнение пропорциональных клапанов, утечка в гидроцилиндре или сбой энкодера. Первым шагом должна быть очистка фильтров и проверка уровня масла. Если ошибка сохраняется — требуется диагностика сервоклапанов специалистом. Не пытайтесь сбрасывать ошибку многократно без устранения причины — это приведет к перекосу траверсы и поломке станины.
Влияет ли температура в цеху на точность гиба?
Да. Металл меняет свои свойства при разных температурах, а гидравлическое масло меняет вязкость. Для высокоточных работ температура в цеху должна поддерживаться в диапазоне +18…+22°C. Сервоэлектрические станки менее чувствительны к этому фактору.
Заключение и рекомендации по закупке
В 2026 году автоматический панелегиб с ЧПУ перестал быть экзотикой для крупных заводов и стал стандартом для среднего бизнеса. Конкуренция на рынке металлоизделий диктует необходимость снижения себестоимости и повышения скорости отклика на заказы клиентов. Ручной труд больше не может обеспечить требуемую маржинальность.
При принятии решения о покупке руководствуйтесь следующим алгоритмом:
1. Аудит текущих деталей: определите 80% типовых изделий по объему.
2. Расчет окупаемости: сравните затраты на ручной труд и брак с платежом по лизингу за станок.
3. Выбор поставщика: приоритет тем, кто предлагает быстрое сервисное реагирование и обучение.
4. Тестовый запуск: никогда не покупайте «кота в мешке», тестируйте на своих материалах.
Не забывайте, что станок — это инструмент. Его эффективность на 50% зависит от железа и на 50% от программного обеспечения и компетенций ваших сотрудников. Инвестируйте в обучение технологов параллельно с покупкой оборудования.
Если вы готовы модернизировать свое производство и рассчитать точную стоимость оборудования под ваши задачи, наши инженеры помогут подобрать оптимальную конфигурацию.
📞 Получите индивидуальное коммерческое предложение:
Наши специалисты подготовят расчет окупаемости для вашего ассортимента деталей.
Запросить цену и технические характеристики
Также рекомендуем ознакомиться с нашим каталогом:
Промышленные листогибочные прессы | Инструменты для гибки | Системы автоматизации
Пожалуйста, оставьте нам сообщение
-


-


-


WeChat
-
WhatsApp