Электромеханические листогибочные прессы 2026: цены от производителя
2026-08-27
- Электромеханические листогибочные прессы 2026: цены от производителя и технические решения для промышленности
- Что такое электромеханические листогибочные прессы и их эволюция к 2026 году
- Где применяются электромеханические листогибочные прессы: отраслевой анализ
- Основные технические характеристики: на что смотреть в спецификации
- Как выбрать электромеханические листогибочные прессы: пошаговое руководство
- Производитель как гарант качества: опыт ООО «Цзинань Кефей»
- Сравнение моделей: Электромеханика vs Гидравлика vs Сервогидравлика
- Диапазон цен и факторы стоимости в 2026 году
- Типичные ошибки при выборе и эксплуатации
- Логистика и экспорт: особенности поставки
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по покупке
Электромеханические листогибочные прессы 2026: цены от производителя и технические решения для промышленности
Электромеханические листогибочные прессы в 2026 году представляют собой высокоточное оборудование, сочетающее надежность механического привода с гибкостью цифрового управления. В отличие от гидравлических аналогов, эти станки обеспечивают высокую скорость холостого хода и энергоэффективность за счет отсутствия постоянной работы гидронасоса. Для производственных директоров и главных инженеров ключевым фактором выбора становится не только начальная стоимость, но и совокупная стоимость владения (TCO), которая у электромеханических моделей значительно ниже благодаря отсутствию масляных систем и меньшему расходу электроэнергии.
Современные электромеханические листогибочные прессы оснащаются сервоприводами нового поколения, позволяющими программировать траекторию движения ползуна с точностью до микрона. Это критически важно при работе с высокопрочными сталями и сложными геометриями гиба. Рынок 2026 года диктует тренд на модульность и интеграцию в автоматизированные линии Industry 4.0. Покупка напрямую от производителя гарантирует адаптацию кинематики под ваши конкретные задачи, будь то массовое производство корпусной мебели или штучная обработка деталей для аэрокосмической отрасли. В данном обзоре мы разберем ценообразование, технические нюансы и скрытые риски при выборе оборудования.
Что такое электромеханические листогибочные прессы и их эволюция к 2026 году
Термин электромеханические листогибочные прессы описывает класс оборудования, где усилие гиба создается не давлением жидкости, а преобразованием вращательного движения электродвигателя в поступательное через кривошипно-шатунный механизм или систему винт-гайка. К 2026 году технология претерпела существенные изменения. Если раньше основным ограничением была невозможность остановки ползуна в нижней мертвой точке (НМТ) под нагрузкой без риска перегрева двигателя, то современные сервомеханические приводы решают эту проблему через рекуперацию энергии и интеллектуальное управление крутящим моментом.
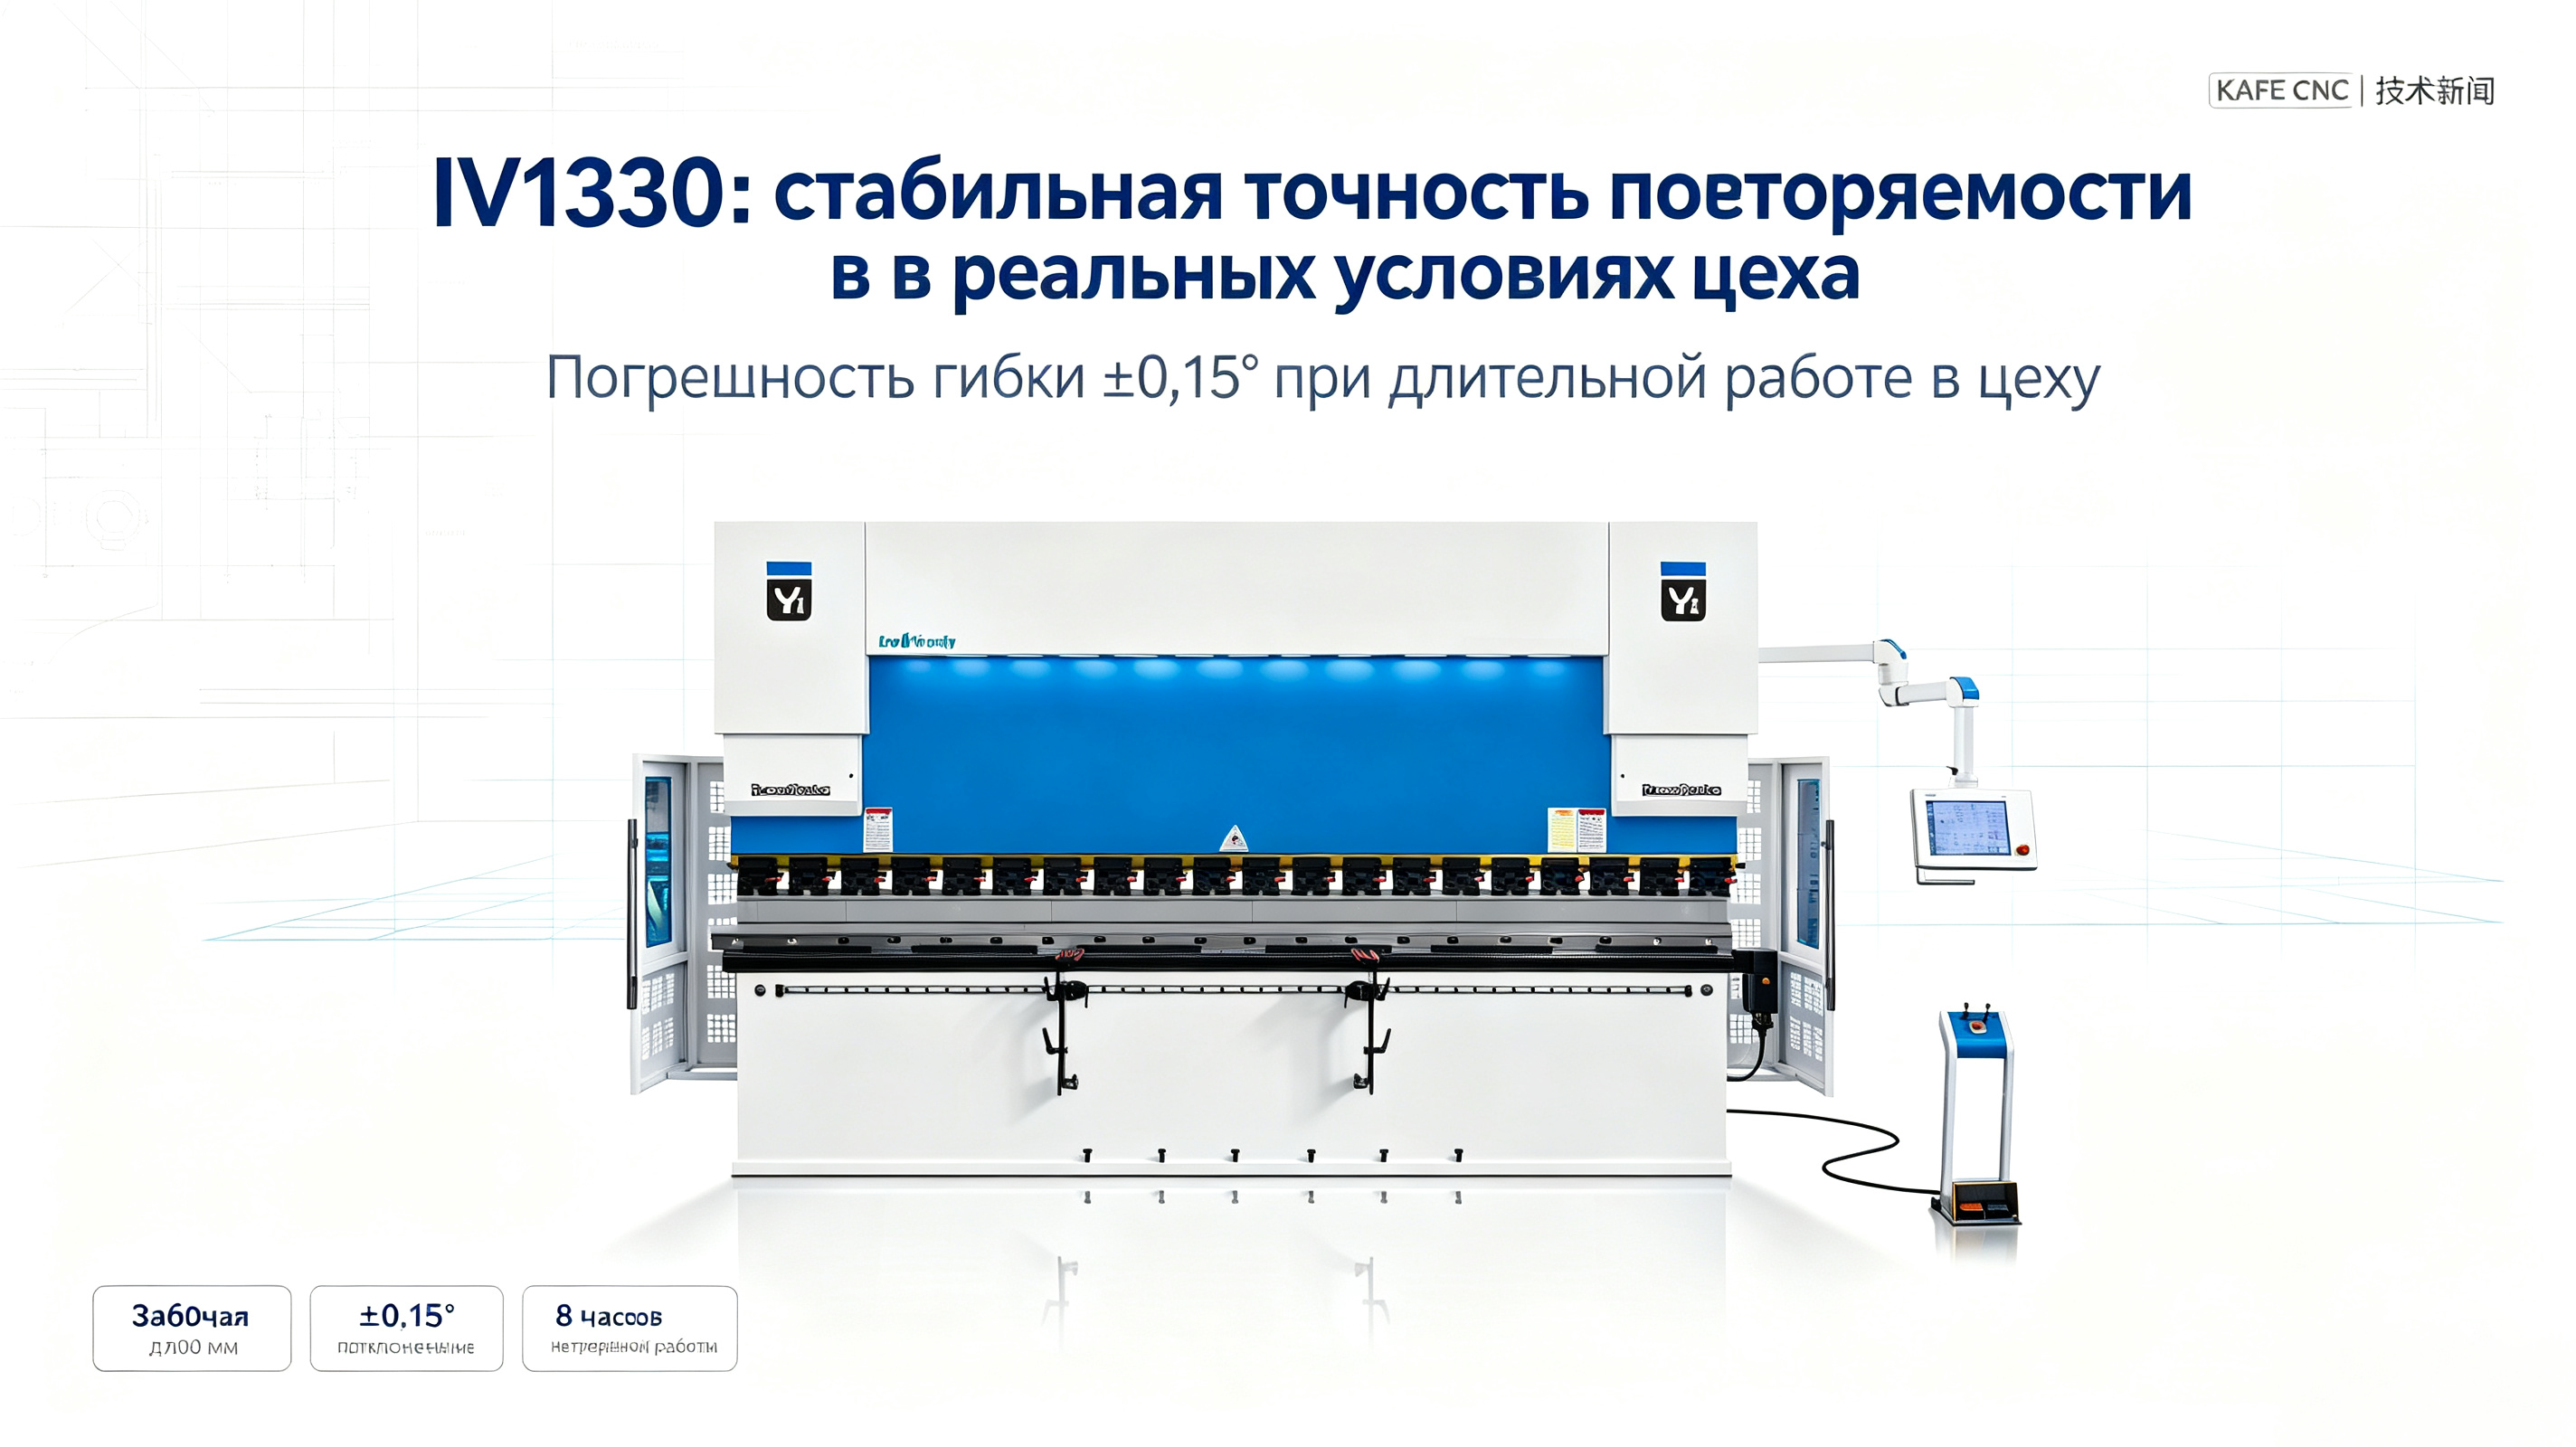
Главное отличие от гидравлики — детерминированность процесса. В гидравлическом прессе вязкость масла зависит от температуры, что требует систем охлаждения и компенсации. В электромеханическом приводе позиция ползуна жестко связана с углом поворота энкодера двигателя. Это исключает «дрейф» настройки при длительной работе. Для оператора это означает, что первая и тысячная детали будут идентичны без необходимости постоянной подстройки.
Ключевые компоненты современного станка:
- Серводвигатели: Синхронные двигатели с постоянными магнитами, обеспечивающие высокий пусковой момент.
- Ременная или винтовая передача: Передача усилия от двигателя к эксцентриковому валу или непосредственно на шпиндель.
- Система ЧПУ: Контроллеры с алгоритмами предиктивного обслуживания, анализирующие вибрацию и температуру подшипников.
- Рама: Сварная конструкция с термообработкой для снятия внутренних напряжений, предотвращающая деформацию станины со временем.
Важно понимать, что электромеханические листогибочные прессы не являются универсальной заменой гидравлике во всех задачах. Они превосходят гидравлику в скоростных операциях с малым углом гиба, но могут уступать в задачах, требующих длительного выдерживания давления (калибровки) или сверхвысоких тоннажей (свыше 300-400 тонн), где габариты механической передачи становятся экономически нецелесообразными.
Где применяются электромеханические листогибочные прессы: отраслевой анализ
Специфика применения определяет требования к оборудованию. В 2026 году основные потребители электромеханических листогибочных прессов сосредоточены в секторах, где важна повторяемость и скорость. Рассмотрим три ключевых сценария с инженерной точки зрения.
1. Производство электрощитового оборудования и вентиляции
Здесь характерны большие партии деталей из тонколистовой стали (0.8–2 мм). Требуется высокая скорость цикла. Электромеханический пресс выполняет до 15-20 гибов в минуту против 6-8 у гидравлического аналога. Энергопотребление снижается на 40-60%, так как двигатель потребляет полную мощность только в момент гиба, а в остальное время находится в режиме ожидания или рекуперации. Пример: линия из 3 станков мощностью 100 тонн заменяет линию из 5 гидравлических прессов, освобождая производственные площади.
2. Автомобилестроение и производство бытовой техники
Работа с оцинкованными сталями и алюминием требует чистоты поверхности инструмента и отсутствия масляных пятен. Гидравлика всегда несет риск микропротечек, которые портят поверхность детали. Электромеханические листогибочные прессы полностью «сухие», что исключает брак по загрязнению. Кроме того, возможность программирования профиля гиба позволяет компенсировать пружинение материала (springback), которое у алюминия значительно выше, чем у стали.
3. Точное приборостроение и электроника
Гибы мелких деталей с допусками ±0.1 мм. Здесь критична точность позиционирования задней упорной системы (заднего стола), которая синхронизируется с ЧПУ пресса. Современные модели позволяют интегрировать роботизированные ячейки для подачи заготовок, где скорость робота должна соответствовать скорости пресса. Электромеханика обеспечивает предсказуемое время цикла, что необходимо для синхронизации с роботом-манипулятором.
Основные технические характеристики: на что смотреть в спецификации
При запросе коммерческого предложения многие покупатели фокусируются только на тоннаже и длине гиба. Это ошибка. Для корректного подбора электромеханических листогибочных прессов необходимо анализировать комплекс параметров.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения 2026 |
|---|---|---|
| Номинальное усилие (тонн) | Максимальное давление, которое может развить стан. Не путать с рабочим усилием. | Выбирать с запасом 20-30% от макс. нагрузки для увеличения срока службы подшипников. |
| Скорость холостого хода (мм/с) | Скорость приближения инструмента к детали. | 150–250 мм/с. Выше 250 мм/с требует усиленной тормозной системы. |
| Рабочая скорость гиба (мм/с) | Скорость движения в момент контакта с материалом. | Регулируемая, обычно 1–10 мм/с. Важна возможность замедления перед НМТ. |
| Точность повторения позиции (мм) | Разброс угла гиба от детали к детали. | ≤ ±0.01 мм. Обеспечивается энкодерами высокого разрешения. |
| Ход ползуна (мм) | Максимальное вертикальное перемещение. | Стандарт 100-150 мм. Для глубоких коробов требуется увеличенный ход. |
| Расстояние между стойками (мм) | Полезная ширина рабочей зоны. | Зависит от ширины листа. Важно учитывать боковую нагрузку при асимметричном гибе. |
| Мощность главного привода (кВт) | Пиковое потребление энергии. | Сравните с средним потреблением. Электромеханика имеет низкий средний показатель. |
Отдельного внимания заслуживает система компенсации прогиба стола (Deformation Compensation). В электромеханических листогибочных прессах нагрузка передается более жестко, чем в гидравлике, где масло частично амортизирует удар. Поэтому наличие гидравлических или моторизованных цилиндров компенсации в столе является обязательным для станков длиной более 2 метров. Без этой функции центр детали будет прогнут сильнее, чем края, что приведет к неравномерному углу гиба по длине.
Как выбрать электромеханические листогибочные прессы: пошаговое руководство
Процесс выбора оборудования должен базироваться на технических заданиях, а не на маркетинговых буклетах. Ниже приведен алгоритм, проверенный на практике закупок для машиностроительных предприятий.
- Аудит материалов: Составьте таблицу всех обрабатываемых материалов (тип стали, толщина, предел прочности Rm). Для высокопрочных сталей (Domex, Hardox) требуется запас по тоннажу и специальный инструмент.
- Анализ геометрии: Определите минимальную высоту полки (V-die opening). Электромеханические прессы имеют фиксированный или ограниченный диапазон хода по сравнению с гидравликой. Убедитесь, что станок сможет выполнить самые сложные гибы в вашей номенклатуре.
- Оценка инструмента: Проверьте совместимость с существующим парком штампов. Стандарт EUROMA или Wilson Tool? Требуется ли быстрая смена инструмента (Fast Clamp)?
- Интеграция: Планируете ли вы подключать робот? Если да, требуются ли дополнительные оси управления задним упором (R-ось, Z-ось)?
- Сервисная поддержка: Наличие складских запчастей у поставщика. Для электромеханических листогибочных прессов критичны ремни, подшипники и энкодеры. Срок поставки этих компонентов не должен превышать 2 недель.
Инженерный совет: Не гонитесь за максимальной скоростью. Скорость 200 мм/с бесполезна, если оператор не успевает подавать деталь. Лучше выбрать станок с более мощной системой ЧПУ и удобным интерфейсом, чем переплачивать за избыточную кинематическую производительность.
Производитель как гарант качества: опыт ООО «Цзинань Кефей»
Выбор надежного производителя играет решающую роль в успехе внедрения новых технологий. Ярким примером компании, успешно объединяющей научные разработки и серийное производство, является ООО «Цзинань Кефей Машиностроительное Оборудование» (Jinan Kefei Machinery Equipment Co., Ltd.). Расположенное в зоне экономического развития района Чанцин (Цзинань, КНР), это предприятие обладает статусом национального высокотехнологичного центра и специализируется на создании комплексных решений для обработки листового металла.
Продукция «Цзинань Кефей» демонстрирует высокие стандарты качества, подтвержденные международными сертификатами ISO 9001 и CE. Завод оснащен современным парком оборудования для высокоточной механической обработки, что позволяет выпускать электромеханические прессы, отвечающие самым строгим требованиям Industry 4.0. Особое внимание компания уделяет контролю качества на всех этапах: от входной проверки комплектующих до финальных испытаний готовых станков в условиях, имитирующих реальную эксплуатацию. Такой подход гарантирует стабильность точности позиционирования и долговечность оборудования.
Широкая продуктовая линейка «Цзинань Кефей» включает не только традиционные гибочные станки, но и передовые электромеханические и сервоприводные модели, лазерные комплексы для резки труб, а также автоматизированные трубогибочные центры. Оборудование компании широко востребовано в автомобилестроении, производстве лифтов, электрощитового оборудования и строительных конструкций, экспортируясь в Европу, Азию и Латинскую Америку. Философия компании, ориентированная на предоставление не просто «железа», а комплексных технологических решений, делает её надежным партнером для современных промышленных предприятий.
Сравнение моделей: Электромеханика vs Гидравлика vs Сервогидравлика
Чтобы принять взвешенное решение, необходимо сравнить электромеханические листогибочные прессы с альтернативами. Многие считают сервогидравлику компромиссом, но давайте посмотрим на цифры.
| Критерий | Электромеханический пресс | Традиционный гидравлический | Сервогидравлический |
|---|---|---|---|
| Энергоэффективность | Высокая (экономия до 60%) | Низкая (постоянная работа насоса) | Средняя/Высокая |
| Скорость работы | Очень высокая | Низкая/Средняя | Средняя |
| Точность гиба | Высокая (нет влияния температуры масла) | Зависит от стабильности температуры | Высокая |
| Обслуживание | Минимальное (подшипники, ремни) | Высокое (масло, фильтры, уплотнения) | Среднее |
| Шум | Ниже (отсутствие гула насоса) | Выше | Ниже |
| Стоимость владения (5 лет) | Низкая | Высокая | Средняя |
| Риск перегрузки | Есть (требуется контроль усилия) | Нет (клапан сброса давления) | Нет |
Из таблицы видно, что электромеханические листогибочные прессы выигрывают в долгосрочной перспективе. Однако, если ваше производство связано с частыми перегрузками или работой с непредсказуемым материалом (например, вторичный металл с переменной толщиной), гидравлика может быть безопаснее из-за встроенной защиты от перегрузки через предохранительный клапан. В электромеханике защита реализуется программно и через датчики тока, что требует более тщательной настройки.
Диапазон цен и факторы стоимости в 2026 году
Ценообразование на электромеханические листогибочные прессы формируется под влиянием нескольких факторов. По состоянию на 2026 год, рынок демонстрирует стабилизацию цен после периодов волатильности, связанных с цепочками поставок электроники.
Что влияет на стоимость?
- Бренд компонентов: Использование двигателей Siemens/Yaskawa и контроллеров Delem/Cybelec увеличивает цену на 15-20%, но гарантирует надежность.
- Опции автоматизации: Моторизированный задний упор с 4 осями стоит значительно дороже ручного или 2-осевого.
- Кастомизация: Нестандартная длина гиба или усиленная рама требуют индивидуальных инженерных расчетов.
- Логистика и пошлины: Для импортеров важно учитывать условия Incoterms. Покупка «от производителя» часто подразумевает EXW или FOB, что требует отдельного расчета логистики.
Средний диапазон цен (ориентировочно):
- Станки до 100 тонн, 2 метра: от $25,000 до $40,000.
- Станки 100-170 тонн, 3-4 метра: от $45,000 до $70,000.
- Тяжелые станки свыше 200 тонн: от $80,000 и выше.
Примечание: Цены указаны для базовых конфигураций. Точную смету можно получить только после технического аудита задач.
Типичные ошибки при выборе и эксплуатации
Опыт показывает, что большинство проблем с электромеханическими листогибочными прессами возникает не из-за брака оборудования, а из-за ошибок интеграции и эксплуатации.
Ошибка 1: Игнорирование жесткости фундамента. Электромеханические прессы создают более высокие динамические нагрузки на фундамент из-за резких остановок и стартов. Если пол недостаточно массивен, станок будет «прыгать», что быстро разрушит подшипники главного вала. Требование: виброизолирующие подушки обязательны.
Ошибка 2: Неправильный выбор матриц. Использование слишком узких V-образных матриц для толстого металла создает пиковые нагрузки, превышающие номинал пресса. В гидравлике это просто остановит насос, в электромеханике это может привести к обрыву ремня или повреждению шестерен. Всегда рассчитывайте усилие гиба с коэффициентом запаса 1.2.
Ошибка 3: Отсутствие обучения персонала. Операторы, привыкшие к гидравлике, пытаются «давить» на педаль дольше, чем нужно. В электромеханике цикл жестко запрограммирован. Попытки вмешаться в процесс вручную без перевода в режим наладки приводят к сбоям синхронизации двигателей.
Логистика и экспорт: особенности поставки
При заказе электромеханических листогибочных прессов у производителя важно учитывать габариты. Станки длиной более 3 метров часто требуют частичной разборки для транспортировки в контейнерах. Производитель должен предоставить схему сборки и спецификации моментов затяжки для болтовых соединений рамы. Неправильная затяжка болтов рамы после сборки — главная причина потери точности параллельности ползуна в первый же месяц работы.
Также обратите внимание на сертификацию. Для работы в РФ и странах ЕАЭС оборудование должно иметь декларацию соответствия ТР ТС 010/2011 (Безопасность машин и оборудования) и ТР ТС 004/2011 (Безопасность низковольтного оборудования). Отсутствие маркировки EAC делает эксплуатацию нелегальной и опасной.
FAQ: Часто задаваемые вопросы
В: Можно ли модернизировать старый гидравлический пресс до электромеханического?
О: Технически это возможно, но экономически нецелесообразно. Стоимость замены гидросистемы на сервоприводы и переделки рамы составит 70-80% от цены нового станка. Проще купить новый электромеханический листогибочный пресс.
В: Насколько шумны электромеханические прессы?
О: Они тише гидравлических на 10-15 дБ, так как отсутствует постоянный шум гидронасоса. Основной источник шума — удар металла о металл при гибе и работа редуктора. Использование шумопоглощающих кожухов рекомендуется.
В: Что делать, если произошел сбой синхронизации двигателей?
О: Современные ЧПУ имеют процедуру автоматической калибровки («Home Position Calibration»). Оператор должен запустить эту процедуру согласно инструкции. Если ошибка повторяется, требуется проверка энкодеров и ремней сервисным инженером.
В: Подходит ли электромеханика для гибки нержавеющей стали?
О: Да, отлично подходит. Высокая точность контроля угла позволяет компенсировать сильное пружинение нержавейки. Главное — использовать правильный инструмент и смазку.
Заключение и рекомендации по покупке
Выбор электромеханических листогибочных прессов в 2026 году — это инвестиция в эффективность и экологичность производства. Снижение энергозатрат, отсутствие масляных рисков и высокая скорость окупаемости делают их предпочтительным выбором для большинства задач листовой обработки. Однако успех внедрения зависит от правильного подбора конфигурации под ваши конкретные детали и квалификации обслуживающего персонала.
Не выбирайте оборудование только по цене. Оценивайте общую стоимость владения, доступность сервиса и техническую поддержку производителя. Правильно подобранный станок будет работать десятилетиями, обеспечивая стабильное качество продукции.
Готовы обсудить технические параметры вашего будущего станка? Наши инженеры помогут подобрать оптимальную конфигурацию под ваши задачи.
→ Получите индивидуальное коммерческое предложение и расчет окупаемости
Связаться с отделом продаж
Смотрите также: Каталог промышленного оборудования | Технические статьи по гибке металла
Пожалуйста, оставьте нам сообщение
-


-


-


WeChat
-
WhatsApp